dejar un mensaje
Si está interesado en nuestros productos y desea obtener más información, deje un mensaje aquí y le responderemos lo antes posible.
Al comparar una extrusora de pisos de 110 SPC, la potencia del motor suele ser una de las primeras especificaciones que los compradores revisan. Si bien es importante, no lo es todo. Dos máquinas con potencias de motor similares pueden tener un rendimiento diferente debido a sus sistemas de alimentación, la construcción de la caja de engranajes, el control de calentamiento, las matrices de extrusión, las unidades de calandrado y los equipos posteriores.
Para los fabricantes de pisos, la verdadera cuestión no es simplemente la potencia de la máquina, sino si la línea completa puede procesar la fórmula SPC seleccionada de manera constante, mantener las dimensiones de la lámina, lograr el acabado superficial requerido y operar de forma fiable durante largos ciclos de producción. Esta guía explica los aspectos clave que los compradores deben comparar antes de elegir una extrusora de pisos SPC.
La potencia del motor indica la capacidad de accionamiento disponible para el sistema de extrusión, pero el rendimiento real de la producción también depende del diseño del husillo, la alimentación del material, la temperatura de procesamiento, la formulación y la configuración de la línea. Una máquina con un motor más potente no produce automáticamente láminas SPC de mejor calidad ni ofrece una mayor producción útil.
Por ejemplo, si el sistema de alimentación suministra una cantidad inconsistente de resina de PVC, carbonato de calcio y aditivos, la extrusora puede experimentar fluctuaciones incluso cuando el motor tiene suficiente potencia. Estas fluctuaciones pueden afectar la estabilidad de la masa fundida, el espesor de la lámina y la carga de trabajo de la sección de calandrado.
Por lo tanto, los compradores deberían comparar la configuración completa del equipo en lugar de seleccionar una máquina basándose en una sola especificación. Línea de extrusión de láminas de suelo de PVC SPC Debe evaluarse como un sistema de producción coordinado, en el que cada sección se ajuste a la fórmula del material y a los requisitos del acabado del suelo.
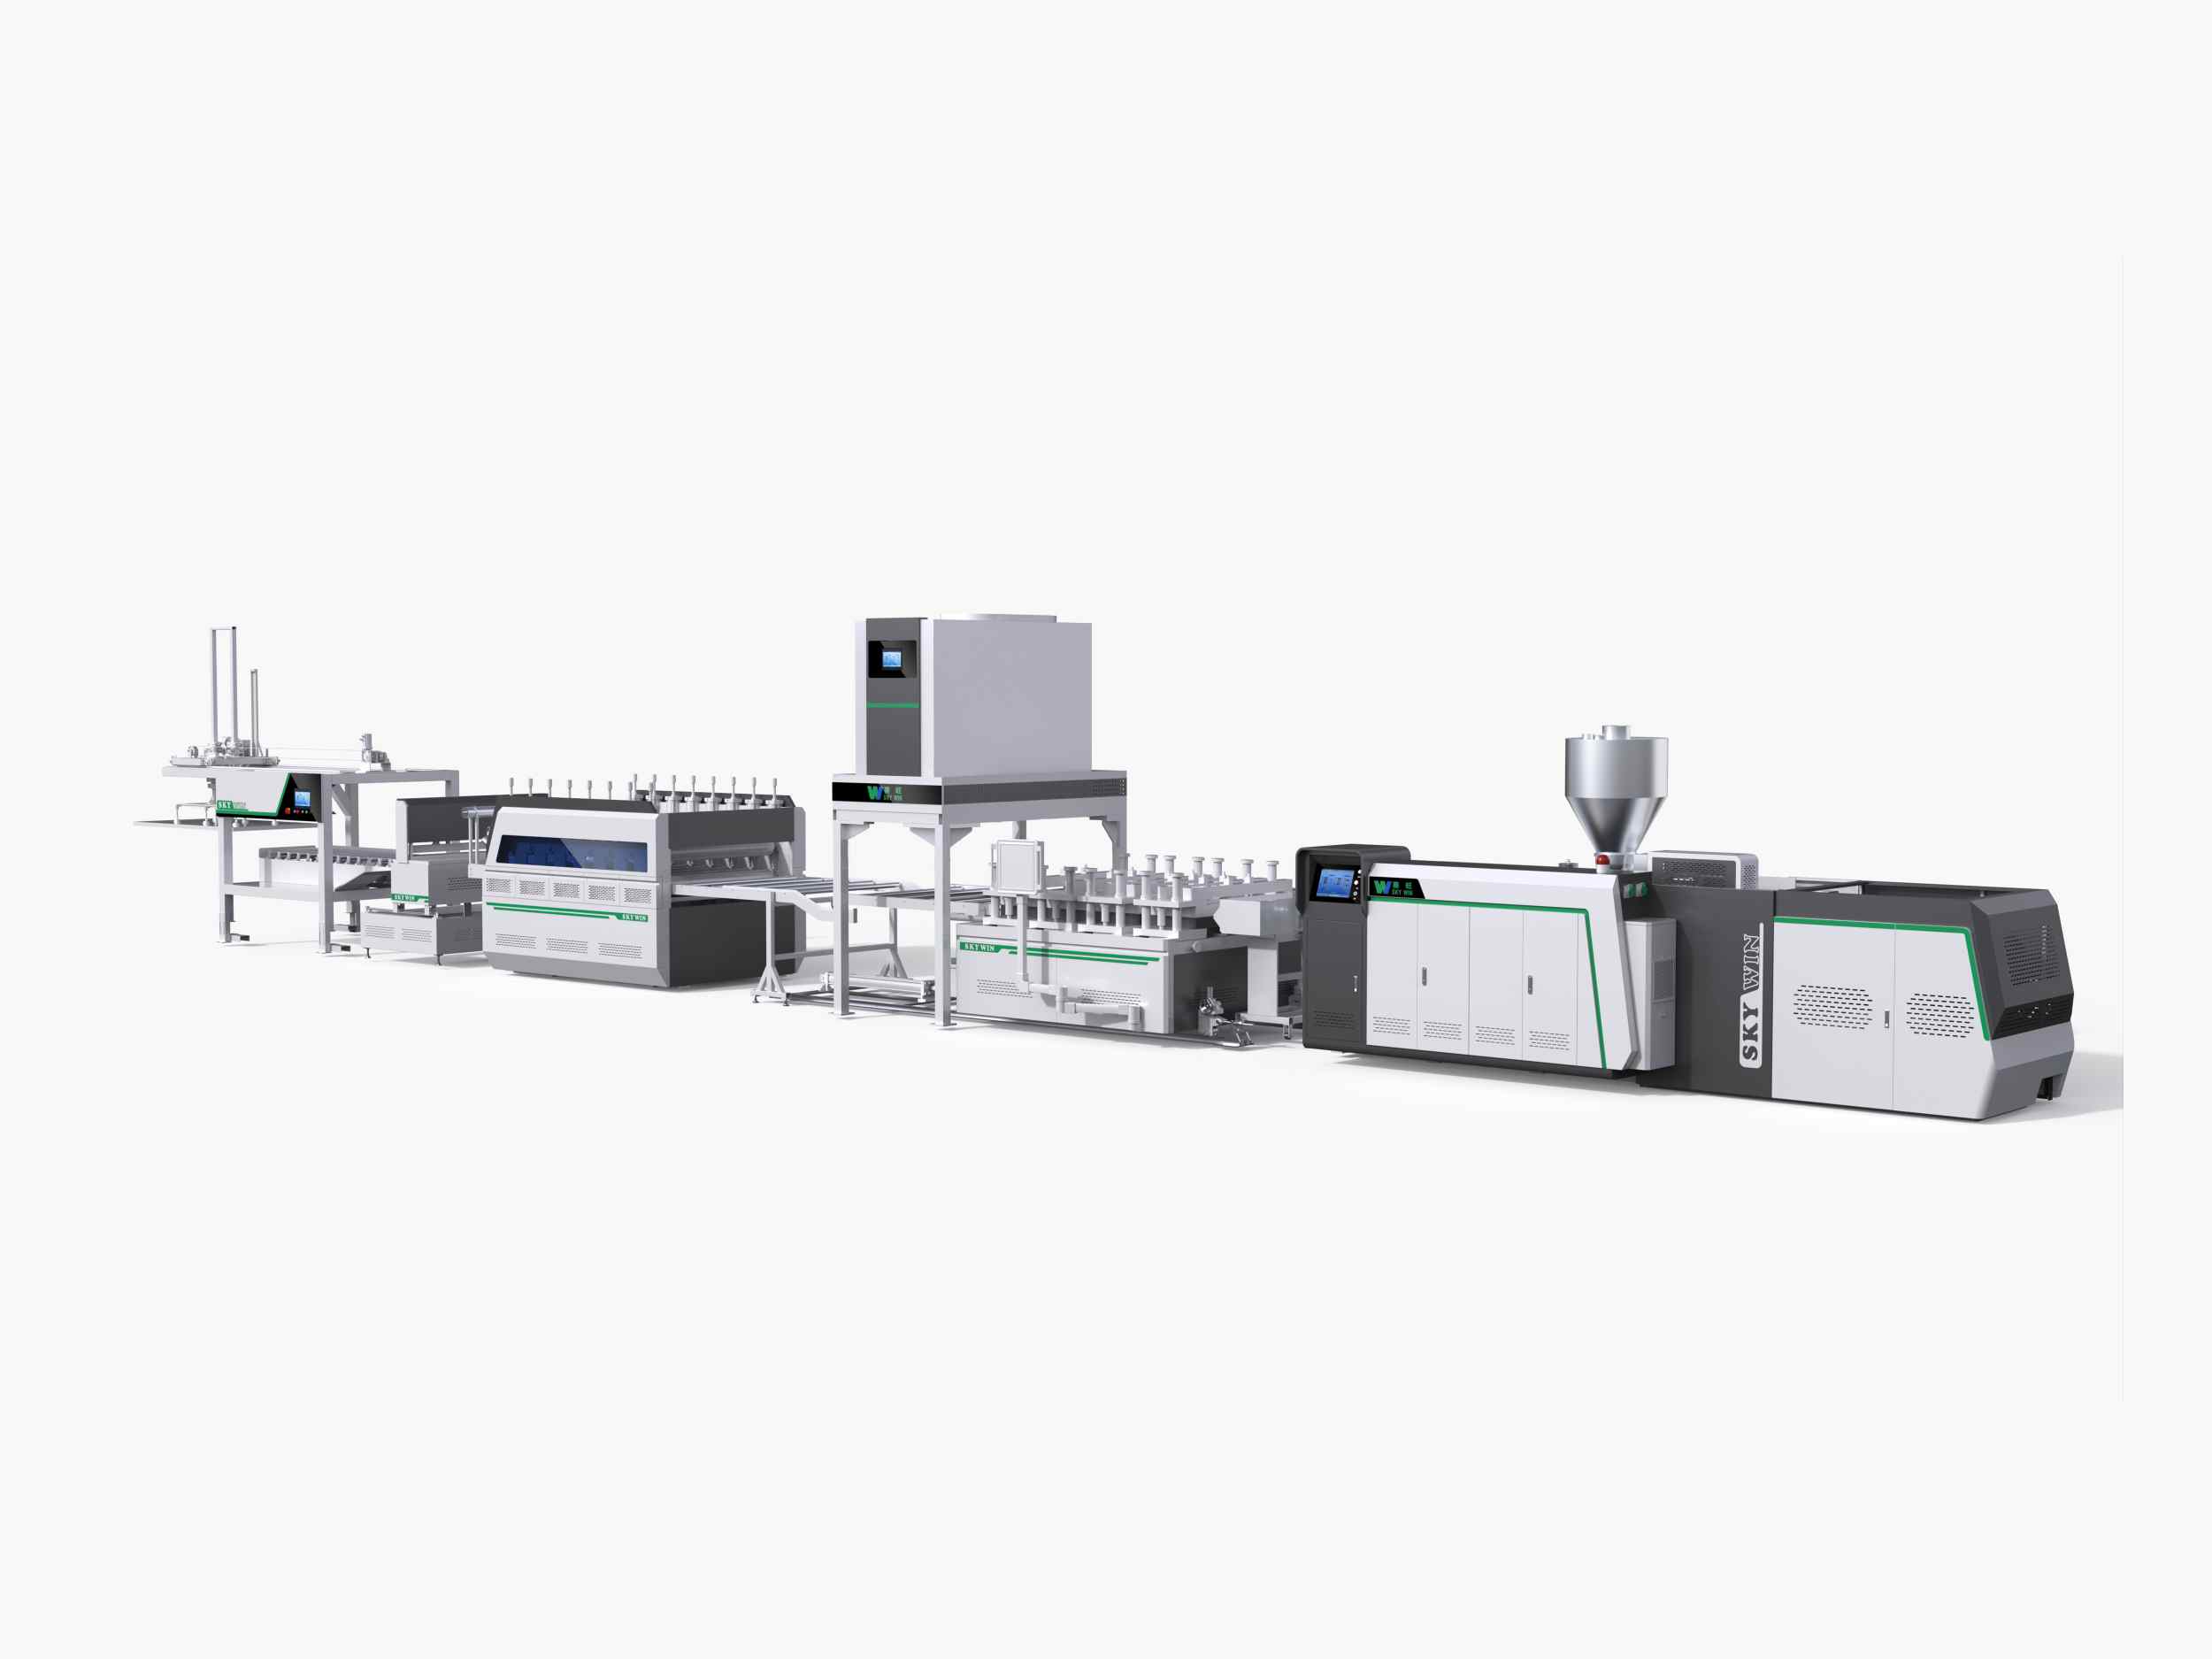
Una alimentación estable es fundamental para la producción uniforme de láminas SPC. La mezcla de materiales suele contener resina de PVC, carbonato de calcio, estabilizadores y otros aditivos. Si la cantidad de alimentación varía durante el proceso, el material que ingresa a la extrusora podría no mantener una composición o volumen constantes.
Un tornillo de alimentación mecanizado con precisión puede ayudar a distribuir el material de forma más uniforme. Al comparar proveedores, pregunte cómo está diseñada la estructura de alimentación, cómo se ajusta la velocidad de alimentación y si el sistema propuesto es adecuado para su fórmula y objetivo de producción.
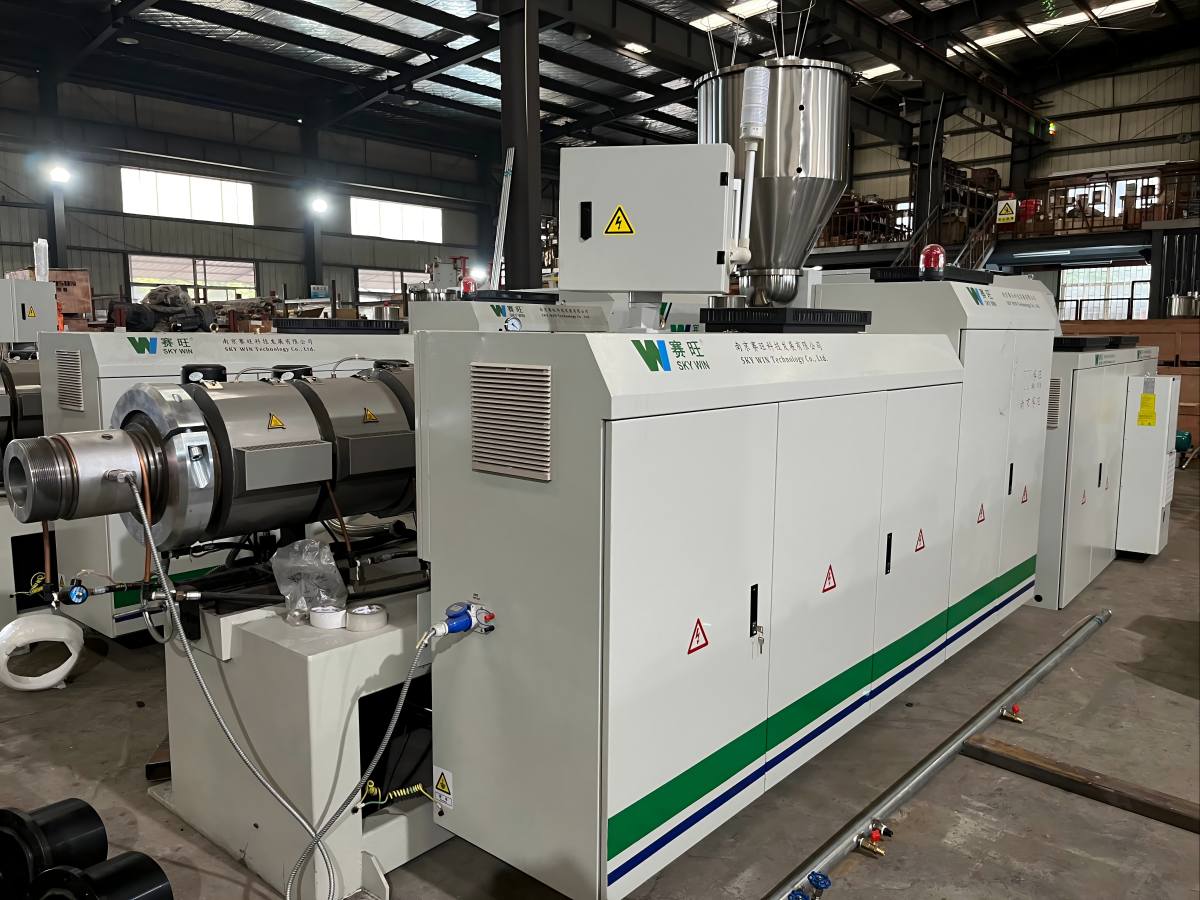
El husillo y el cilindro también merecen atención. Su geometría, la selección del material, las condiciones de procesamiento y la resistencia al desgaste influyen en cómo se transporta, mezcla y plastifica el compuesto. Se debe seleccionar una configuración de husillo adecuada según las características del material, en lugar de basarse en una especificación general.
La caja de engranajes transfiere la potencia del motor al tornillo. Debe soportar cargas operativas continuas y mantener una transmisión estable durante la producción. Una caja de engranajes débil o mal ajustada puede convertirse en un problema de mantenimiento, especialmente cuando la línea funciona durante períodos prolongados o procesa formulaciones con un alto contenido de relleno mineral.
Al revisar un presupuesto, pregunte sobre el material de la carcasa de la caja de engranajes, el mecanizado interno de los engranajes, la disposición de los rodamientos, el método de lubricación y los requisitos de mantenimiento. La información comparativa de equipos de SKY WIN identifica el hierro dúctil QT500 para la carcasa de la caja de engranajes y la caja de distribución. La estructura de la carcasa y la calidad del mecanizado deben considerarse en conjunto, en lugar de usar únicamente el grado del material como indicador de durabilidad.
También es útil preguntar al proveedor si la configuración de la caja de engranajes se ajusta a la potencia del motor y a la carga operativa prevista de la máquina seleccionada.
Los compuestos SPC requieren temperaturas de procesamiento controladas. Si algunas zonas del cilindro o la matriz se calientan o enfrían demasiado, el material podría no plastificarse de manera uniforme. Las fluctuaciones de temperatura pueden influir en el flujo de la masa fundida, el aspecto de la superficie y la consistencia de la lámina terminada.
La calefacción por infrarrojos a distancia es una de las configuraciones de calefacción identificadas en la comparativa de equipos. Los compradores deben preguntar cómo están dispuestas las zonas de calefacción, cómo se mide la temperatura y cómo responde el sistema de control ante cambios en las condiciones de producción.
No compare los sistemas de calefacción únicamente por su método de calentamiento. Lo importante es si el sistema puede mantener el rango de temperatura requerido por la formulación SPC seleccionada durante el funcionamiento continuo.
La matriz de extrusión determina cómo se distribuye el material SPC fundido antes de que entre en la sección de calandrado. Un flujo desigual a lo largo del ancho de la matriz puede provocar diferencias de espesor, bordes inestables o una calidad de lámina inconsistente.
Un troquel tipo percha está diseñado para distribuir el material fundido a través de una amplia abertura. Sin embargo, es necesario diseñarlo y ajustarlo según las características del material, el ancho de la lámina, el rango de espesor y los requisitos de producción.
Pregunte al fabricante cómo se procesa la matriz, cómo está diseñado el canal de flujo y cómo pueden los operarios ajustarla durante la puesta en marcha. Una matriz adecuada debe garantizar una distribución estable del material a lo largo del ancho de trabajo, y no simplemente coincidir con la producción nominal de la máquina.
Tras salir de la matriz, la lámina SPC caliente entra en la sección de calandrado. Los rodillos ayudan a controlar el espesor, el estado de la superficie y la estabilidad dimensional de la lámina. La alineación de los rodillos, la calidad de la superficie, el control de la temperatura y la rigidez del bastidor pueden afectar al resultado final.
La configuración del equipo descrita en el material comparativo incluye una calandra de cinco rodillos. Los compradores deben verificar la disposición y las dimensiones de los rodillos, el acabado superficial, el método de ajuste y el diseño del control de temperatura. La estructura también debe ofrecer la rigidez suficiente para mantener una posición estable de los rodillos durante el funcionamiento.
Conviene solicitar al proveedor que explique cómo se ajusta la sección de calandrado al grosor y ancho de la hoja deseados. Incluso una extrusora bien configurada necesita un sistema de calandrado adecuado para producir hojas acabadas uniformes.
Muchos productos de pisos SPC requieren una película decorativa y una capa de desgaste. En este caso, la laminación es otra parte importante de la línea de producción. El proceso de precalentamiento, la tensión de la película, la presión de los rodillos y el sistema de alineación influyen en la adherencia y la apariencia.
Para productos con capas de desgaste de diferente grosor, pregunte si los rodillos de precalentamiento y los ajustes de laminación se pueden adaptar al material seleccionado. El proveedor también debe explicar cómo se guía la película y cómo los operarios corrigen la alineación durante la producción.
Un sistema de alineación visual con doble cámara y control servo puede ayudar a los operadores a supervisar el posicionamiento de la película. Sin embargo, el resultado de la alineación depende de la película, el estado de la hoja, la configuración de la máquina y la velocidad de operación. Si la precisión del registro es un requisito fundamental, los compradores deben solicitar una demostración con su propio material.
El sistema de control influye en cómo los operarios gestionan la temperatura, la velocidad, la alimentación y otros parámetros de producción. Una interfaz clara y componentes eléctricos fiables facilitan el funcionamiento diario y la resolución de problemas.
Al comparar máquinas, pregunte qué marcas de PLC y variadores de frecuencia están disponibles. La comparativa de equipos incluye opciones de PLC Siemens o Delta y convertidores de frecuencia ABB o Delta. La selección final debe confirmarse en el presupuesto, ya que las marcas de los componentes pueden variar según la configuración de la máquina.
Compruebe también si el sistema de control ofrece registros de alarmas, ajuste de parámetros y asistencia para la resolución de problemas. Estos detalles prácticos pueden ser más importantes para la producción diaria que una larga lista de nombres de componentes.
Antes de realizar un pedido, los compradores deben preparar una lista de verificación técnica clara. Esto ayuda a prevenir discrepancias entre la configuración cotizada y el equipo finalmente entregado.
Los compradores también pueden revisar el Gama de equipos de extrusión SKY WIN para comprender las configuraciones de máquina disponibles e identificar qué sistema es el más adecuado para sus productos de revestimiento de suelos.
No. La potencia del motor es solo una parte del sistema de producción. La estabilidad de la alimentación, el diseño del husillo, la formulación, el flujo de la matriz, la capacidad de calandrado y la velocidad de salida también influyen en la producción real. Los compradores deben solicitar una prueba de producción basada en el material y las especificaciones del producto previstos.
La precisión en la alimentación ayuda a mantener un suministro constante de resina de PVC, carbonato de calcio y aditivos. Una alimentación inestable puede provocar fluctuaciones en el proceso y dificultar el mantenimiento de un espesor y una calidad uniformes en las láminas.
Los compradores deben revisar el diseño del canal de flujo de la boquilla, la calidad del mecanizado, el ancho de trabajo, el rango de espesor, el método de ajuste y la compatibilidad con la formulación seleccionada. La boquilla debe distribuir el material fundido de manera uniforme a lo largo del ancho de la lámina.
No necesariamente. La configuración de calandrado necesaria depende de la estructura del producto, las dimensiones de la hoja, los requisitos de superficie y el objetivo de producción. Los compradores deben confirmar la disposición de rodillos adecuada con el fabricante del equipo.
Solicite al fabricante que defina las condiciones de prueba, incluyendo la fórmula del material, la proporción de relleno, el ancho y el grosor de la lámina, la velocidad de la línea y el tiempo de operación. Una cifra de capacidad sin estas condiciones podría no reflejar la producción real que se puede lograr en la fábrica del comprador.
No.18,Huixin Rd.,Yangtze River Dev.Zone,Nanjing 211505China


 IPv6 network supported.
dejar un mensaje
Escanear a WeChat :
Escanear a WhatsApp :