dejar un mensaje
Si está interesado en nuestros productos y desea obtener más información, deje un mensaje aquí y le responderemos lo antes posible.
Una línea de fabricación de pisos WPC combina varios grupos de máquinas: mezclado, extrusión, calibración y enfriamiento, transporte, corte, tratamiento superficial y control de calidad. Cada etapa sigue un orden fijo. La etapa de extrusión depende de una mezcla homogénea, y cada paso posterior depende del perfil que sale de la matriz.
Esta lista completa de equipos define la disposición de la planta y los requisitos de energía. Las secciones siguientes explican la función de cada máquina. También cubren los factores que influyen en la selección de equipos: escala de producción, presupuesto y especificaciones del producto. SKY WIN suministra sistemas de extrusión de compuestos de madera y plástico construidos en torno a estas etapas, y cada Línea de extrusión de pisos WPC Sigue la misma secuencia lógica desde la materia prima hasta el tablero terminado.
Una línea de producción de pisos de WPC utiliza siete grupos de máquinas en un orden fijo: mezcla, extrusión, calibración y enfriamiento, transporte, corte, tratamiento de superficie y control de calidad.
Cada etapa depende de la anterior, por lo que una mezcla bien integrada y una buena matriz de extrusión son fundamentales para obtener un tablero de calidad.
Los compradores deben elegir los equipos en función de la escala de producción, el presupuesto y las especificaciones del producto, y no solo de la configuración más grande.
El tratamiento de superficies puede realizarse en línea para diseños estándar de gran volumen o fuera de línea para diseños especiales flexibles de bajo volumen.
Antes de comprar, compruebe el soporte del proveedor: servicio posventa, disponibilidad de repuestos, puesta en marcha in situ y formación del operador.
La fabricación de pisos de WPC comienza con tres materias primas: gránulos de PE, polvo de madera y aditivos. Algunos diseños incluyen una capa superior de PE opcional para mejorar el acabado. Un sistema de secado de materias primas elimina la humedad antes de la mezcla, y un sistema de dosificación y mezcla controla la cantidad de cada componente que ingresa a la línea.
Las trituradoras y pulverizadoras reducen el tamaño del polvo de madera y reciclan los residuos de producción. La trituradora RCM1300 funciona a 90 kW con 18 cuchillas móviles y 4 fijas de aleación, y produce entre 2000 y 3000 kg/h sin precorte. El molino RMM800 utiliza 36 cuchillas móviles y 20 fijas, un ventilador de 11 kW y un potente sistema de refrigeración por aire que reduce la temperatura interna. Produce entre 800 y 1200 kg/h con un tamaño de partícula de entre 20 y 40 mallas.
Un pulverizador turbo ofrece un control más preciso. Sus cuchillas giratorias y fijas ajustables, junto con una criba vibratoria adaptada a la malla deseada, producen polvo de 15 a 100 mallas a una velocidad de 100 a 900 kg/h. Las partículas de mayor tamaño se devuelven para su posterior molienda.
| Parámetro | Trituradora RCM1300 | Pulverizador RMM800 |
|---|---|---|
| Fuerza | 90 kW | 90 kW |
| Capacidad | 2000–3000 kg/h | 800–1200 kg/h (20–40 mallas) |
El mezclador de alta velocidad dispersa el polvo de PVC y los aditivos mediante una fuerte cizalladura y calor por fricción. Alcanza temperaturas de entre 100 y 140 °C, y un mezclador de enfriamiento de baja velocidad acoplado evita la aglomeración. Esta unidad de calentamiento y enfriamiento proporciona a la extrusora una mezcla seca estable.
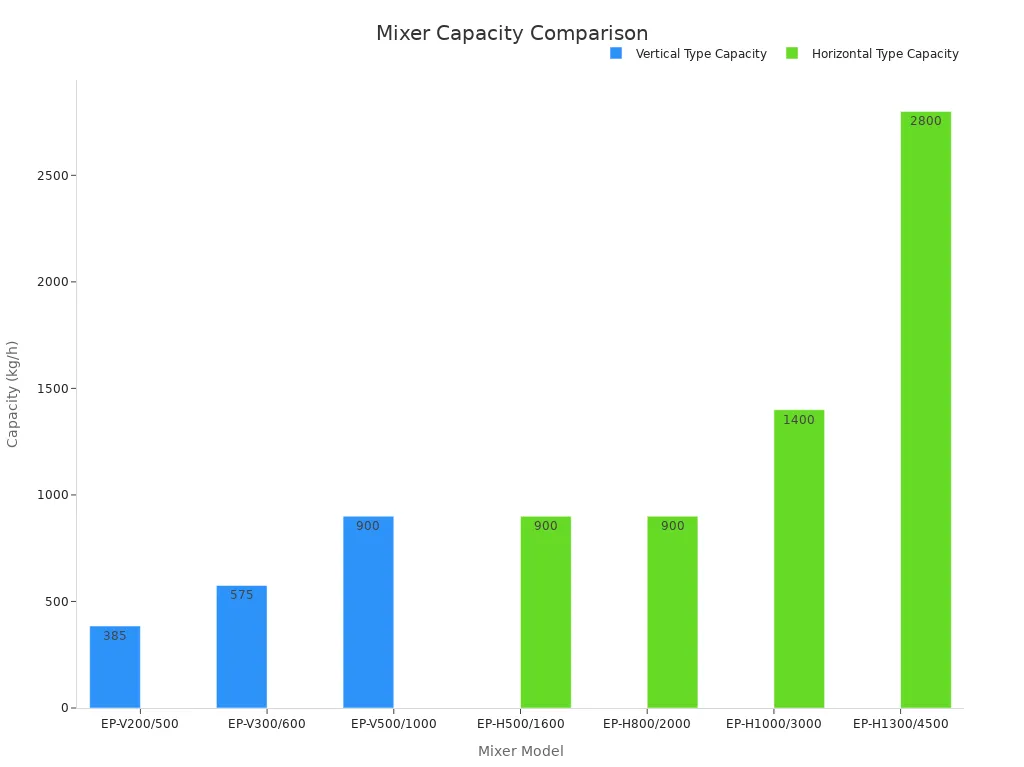
Los modelos verticales como el EP-V500/1000 alcanzan 800–1000 kg/h. Los modelos horizontales como el EP-H1300/4500 alcanzan 2600–3000 kg/h. Los sistemas de alimentación luego mueven la mezcla a la extrusora, y la precisión de la dosificación afecta directamente la consistencia del cartón. SKY WIN construye cada Línea de extrusión de pisos WPC Esta etapa de preparación da paso a una extrusión controlada, por lo que la posterior comienza con una mezcla controlada.

El sistema de extrusión es el componente central de cualquier línea de extrusión de tarimas de WPC. En el proceso de espuma de PVC Celuka, la extrusora fusiona polvo de PVC, polvo de madera y aditivos, y luego espuma la mezcla resultante para formar una tabla con una capa exterior densa y un núcleo espumado. SKY WIN Technology Co., Ltd. fabrica equipos de extrusión de SPC y WPC desde 2004. La empresa obtiene sus componentes principales (motores, reductores, sistemas eléctricos y plataformas de control) de marcas líderes a nivel mundial. Además, ofrece instalación, puesta en marcha y capacitación llave en mano. Las certificaciones ISO 9001, CE, UL y SABER sirven como referencias útiles para que los compradores comparen proveedores.
El extrusora de doble husillo Este sistema impulsa todas las líneas de extrusión de tarimas de WPC. Dos tornillos entrelazados transportan el material desde la tolva hasta la boquilla, y la geometría controla la calidad de la mezcla. Las máquinas cónicas de doble tornillo son ideales para compuestos de WPC con un 40-70 % de harina de madera en peso. La amplia zona de alimentación maneja mezclas esponjosas y de baja densidad, y las paletas con revestimiento duro resisten la abrasión de la fibra de madera. El funcionamiento a baja velocidad y alto par mantiene el calor de cizallamiento moderado, y las paletas autolimpiables evitan el estancamiento que degradaría el PVC sensible al calor.
| Parámetro | Tornillo doble cónico | Tornillo doble paralelo |
|---|---|---|
| Relación L/D típica | De 6:1 a 9:1 (base de extremo grande) | 28:1 a 52:1 |
| Velocidad del tornillo | 20–50 rpm | 100–600 rpm |
| Aplicaciones principales | Tubería de PVC, perfiles, WPC | Preparación de compuestos, masterbatch |
La velocidad del husillo, la ventilación y la temperatura del cilindro son los parámetros del proceso que más influyen en la estructura celular de la espuma. La ventilación atmosférica y al vacío elimina la humedad liberada por la fibra de madera, y la baja velocidad mantiene la masa fundida por debajo de 190 °C para evitar la degradación de la celulosa. Por lo tanto, una extrusora de doble husillo bien ajustada favorece la formación de una espuma uniforme con celdas pequeñas y densas.
La matriz de extrusión da forma al perfil, y la mesa de calibración al vacío ajusta el espesor y la planitud de la superficie inmediatamente después. En el proceso de espumado Celuka, un mandril interno fuerza el material fundido a fluir a través de un conducto anular hueco. La capa exterior se enfría rápidamente contra el calibrador y forma una costra resistente, mientras que el núcleo se espuma libremente. Un calibrador de superficie pulida de 100 mm de espesor se encarga de la extrusión y el moldeo de calibración.
| Rango máximo de forma (mm) | Longitud de la mesa de conformado (mm) | Potencia de la bomba de vacío (kW) | Potencia de la bomba de agua (kW) |
|---|---|---|---|
| 100 | 4000 | 1×3 | 1×2.2 |
| 200 | 5000 | 2×5,5 | 1×4 |
| 600 | 6000 | 3×5,5 | 1×4 |
La mesa de calibración está fabricada en acero inoxidable 304 para garantizar su resistencia a la corrosión y durabilidad, utilizando un sistema de vacío estable para mantener las dimensiones del perfil y agua de refrigeración circulante para una refrigeración uniforme.
Una mesa de calibración al vacío para tarimas de WPC mantiene el perfil aún blando contra las herramientas de dimensionamiento mientras el agua fría lo solidifica. Los compradores que especifiquen una línea completa de extrusión de tarimas de WPC deben hacer coincidir el troquel y las herramientas de calibración con cada diseño de perfil. SKY WIN construye líneas completas Líneas de extrusión de tarimas de WPCy cada línea de extrusión de pisos WPC, línea de producción de pisos WPC y máquina de fabricación de pisos WPC sigue esta misma secuencia de extrusión.
Un perfil caliente deja la matriz blanda y deformable. La mesa de calibración y el sistema de enfriamiento natural la estabilizan antes de retirarla. Una presión de vacío de entre -0,02 y -0,06 MPa presiona la superficie blanda contra un manguito de precisión, fijando el ancho, la altura y el espesor de la pared. A continuación, se comienza a eliminar el calor mediante un chorro de agua. Una desalineación de 1 a 2 mm en esta etapa provoca un espesor de pared irregular o marcas de arrastre.
El método de enfriamiento es importante. El enfriamiento por pulverización elimina el calor gradualmente y limita la tensión térmica interna, lo que resulta adecuado para perfiles sólidos gruesos. La inmersión extrae el calor más rápidamente, lo que resulta adecuado para perfiles huecos delgados. Un baño demasiado frío provoca un choque térmico en la superficie y la agrieta. Un baño demasiado caliente deja el perfil blando al momento de la extracción. La unidad de extracción sujeta entonces la plancha enfriada y la tira a un ritmo constante. Los sistemas de orugas distribuyen la fuerza de manera uniforme y evitan la deformación localizada. La velocidad debe coincidir con la salida de la extrusora. Una velocidad demasiado rápida estira y adelgaza el perfil; una velocidad demasiado lenta acumula material en la entrada del calibrador.
Las máquinas de corte ajustan las tablas a la longitud deseada una vez que el perfil se ha estabilizado. El ciclo de corte debe sincronizarse con la velocidad de arrastre, o la longitud de la tabla puede variar. Posteriormente, los sistemas de apilamiento y manipulación automática recogen las tablas terminadas y las preparan para el embalaje.
Los parámetros de los equipos posteriores deben incluirse en la especificación de la línea. El consumo de energía y el espacio requerido para la cortadora y la apiladora varían según el tamaño del tablero y el objetivo de producción. SKY WIN suministra estas unidades posteriores como parte de una línea completa de extrusión de pisos WPC, y cada línea de producción y máquina de fabricación de pisos WPC se especifica como un sistema coordinado. Los compradores deben confirmar las especificaciones de la cortadora y la apiladora en función de la extrusora y la matriz que seleccionen.
El tratamiento de superficie transforma una tabla simple en un piso acabado. Las lijadoras alisan la superficie de la tabla y eliminan las marcas de la matriz. Un cabezal de lijado presiona una banda abrasiva contra la tabla en movimiento, y el operario ajusta la profundidad para lijar solo la superficie. Las máquinas de gofrado presionan un rodillo caliente sobre la superficie para crear vetas de madera, textura de piedra o un acabado mate. El patrón del rodillo se transfiere directamente a la tabla, por lo que la calidad del rodillo determina el aspecto final. Las máquinas de afelpado utilizan cepillos para abrir las fibras de la superficie y producir una textura suave y profunda.
Estas máquinas funcionan una vez que la matriz ha dado forma al perfil y el tablero se ha enfriado. Cada unidad debe controlar la velocidad de la línea, ajustada por el sistema de arrastre de la extrusión. Una discrepancia entre la profundidad de lijado y la salida de extrusión se manifiesta como una textura irregular o marcas visibles de la matriz. SKY WIN fabrica unidades de tratamiento de superficie para su línea de extrusión de pisos WPC, y cada línea de producción de pisos WPC combina estas unidades con la matriz y el sistema de arrastre adecuados.
El tratamiento puede realizarse en línea o como un paso independiente fuera de línea. La elección depende de las necesidades específicas, no de la calidad. El tratamiento en línea ubica el lijado y el gofrado justo después de la sección de troquelado y enfriamiento. El tablero pasa de la extrusión a la texturización en una sola pasada, lo que resulta ideal para diseños estándar de alto volumen con un patrón fijo. El tratamiento fuera de línea traslada los tableros terminados a una estación separada. Esta configuración es adecuada para diseños especiales flexibles o de bajo volumen, ya que la línea puede cambiar de patrón sin detener la extrusión.
Los compradores deben adaptar la distribución al diseño del producto y a los objetivos de producción. Una planta que procesa un grano estándar a gran volumen se beneficia del flujo en línea. Una planta que ofrece diversas texturas en lotes pequeños se beneficia de la flexibilidad de procesamiento fuera de línea. En cualquier caso, la matriz y la unidad de superficie deben tener las mismas dimensiones de tablero. SKY WIN ofrece ambas distribuciones y configura cada máquina de fabricación de pisos WPC según la gama de patrones del comprador.
El control de calidad comienza con la verificación de las dimensiones. Los operarios utilizan un calibrador digital calibrado, un micrómetro, una regla de acero, una regla de precisión, galgas de espesores y una escuadra de ingeniero contra una superficie de referencia plana. Estas herramientas verifican las tolerancias clave de los paneles de WPC.
| Parámetro | Requisito |
|---|---|
| Desviación de longitud | De 0 a +10 mm (sin tolerancia negativa) |
| Desviación de ancho | ±1 mm; diferencia máximo-mínimo ≤3 mm |
| Desviación de espesor | ±0,5 mm (<25 mm); ±1,0 mm (≥25 mm) |
| Ángulo recto | ≤0,30 mm |
| Rectitud | ≤1,0 mm |
| Densidad | ≥1,2 g/cm³ |
| Calidad de la superficie | Color uniforme, superficie lisa, sin arañazos ni rebabas. |
| Ampolla, burbuja, grieta, fisura | No está permitido |
Las inspecciones visuales se realizan bajo iluminación uniforme, comparándolas con una muestra de control aprobada. Los inspectores registran los defectos por tabla, caja y ubicación. La inspección superficial inteligente en línea incorpora cámaras ópticas y software de procesamiento de imágenes para escanear cada tabla en busca de pliegues, poros, burbujas e impurezas. El equipo debe ser proporcional a la producción de la línea y al grado de producto deseado. Una planta con una línea de extrusión de pisos de WPC de alta producción requiere una inspección más rápida que una planta pequeña.
Los sistemas auxiliares mantienen la línea limpia y el flujo de material constante. Los colectores de polvo capturan el polvo generado durante el aserrado y el perfilado, y un sistema de corte cubierto mejora la seguridad en el lugar de trabajo. La alimentación de material abarca desde un sencillo cargador de tornillo hasta un sistema de carga por vacío libre de polvo. El transporte en circuito cerrado y los silos para PVC, material reciclado, aceite y CaCO3 reducen las pérdidas de material.
Los sistemas de embalaje incluyen máquinas de embalaje automáticas y máquinas de envoltura de palés. La selección debe ajustarse a la escala de producción, el presupuesto y los requisitos técnicos. Los compradores no deben optar por la configuración más grande. SKY WIN configura estas unidades auxiliares en función de la línea de producción de cada cliente, y los requisitos finales dependen de los objetivos de producción y las especificaciones del producto.
Una línea de producción de pisos WPC consta de siete etapas: mezcla y preparación, extrusión, calibración y enfriamiento, transporte, corte, tratamiento de superficie y control de calidad. Cada etapa cuenta con su propio equipo y depende de la etapa anterior.
No existe una configuración universal. La escala de producción, el presupuesto, las especificaciones del producto y los requisitos técnicos determinan cada decisión, desde el tamaño de la mezcladora hasta la disposición del tratamiento de la superficie. Una línea de extrusión de pisos WPC de SKY WIN se configura en función de estos factores, en lugar de venderse como un paquete fijo.
Antes de realizar una compra, los compradores deben evaluar a los proveedores en función de cuatro puntos:
Soporte posventa y servicio técnico regional.
Disponibilidad de repuestos y plazos de entrega.
Puesta en marcha in situ para reducir el riesgo inicial.
Formación de operadores que acorta la curva de aprendizaje.
Una línea completa consta de siete etapas en un orden fijo: mezcla, extrusión, calibración y enfriamiento, transporte, corte, tratamiento superficial y control de calidad. Cada etapa depende de la anterior. Una planta puede realizar el tratamiento superficial fuera de línea, pero el equipo principal para la extrusión y el enfriamiento debe mantenerse en secuencia.
El tratamiento en línea es adecuado para diseños estándar de gran volumen con un patrón fijo. El tratamiento fuera de línea es adecuado para diseños especiales flexibles o de bajo volumen, ya que la línea puede cambiar de patrón sin detener la extrusión. Los compradores deben adaptar la configuración a su gama de patrones y objetivos de producción.
Las certificaciones ISO 9001, CE, UL y SABER son puntos de referencia útiles. SKY WIN cuenta con las cuatro. Antes de firmar, los compradores también deben confirmar el servicio posventa, los plazos de entrega de repuestos, la puesta en marcha in situ y la capacitación del operador.
Sí. SKY WIN fabrica sistemas de extrusión de SPC y WPC desde 2004 y ofrece instalación, puesta en marcha y capacitación llave en mano. La empresa configura cada línea de extrusión, línea de producción y máquina de fabricación de pisos de WPC según la escala, el presupuesto y las especificaciones del producto del comprador.
Ambos dependen del tamaño de la placa, el objetivo de producción y las unidades posteriores seleccionadas. La sección de corte, apilado y enfriamiento es la que genera la mayor parte de la variación. Los compradores deben verificar el consumo de energía y el espacio necesario en función de la extrusora y la boquilla que elijan, en lugar de asumir una cifra estándar.
No.18,Huixin Rd.,Yangtze River Dev.Zone,Nanjing 211505China


 IPv6 network supported.
dejar un mensaje
Escanear a WeChat :
Escanear a WhatsApp :