dejar un mensaje
Si está interesado en nuestros productos y desea obtener más información, deje un mensaje aquí y le responderemos lo antes posible.
Los suelos SPC pueden deformarse tras la extrusión si la lámina se enfría de forma desigual, retiene tensiones internas o se somete a condiciones de tracción y conformado inconsistentes. La deformación puede manifestarse como bordes curvados, una superficie arqueada, esquinas levantadas o láminas que ya no permanecen planas tras el corte.
Para los fabricantes de pisos SPC, la pregunta clave no es solo por qué se dobla la lámina, sino cuándo comienza la deformación. Una lámina que parece plana inmediatamente después de la extrusión puede curvarse durante el enfriamiento, el corte, el almacenamiento o el procesamiento posterior. Identificar la etapa en la que se produce la deformación ayuda a los fabricantes a localizar la causa real en lugar de ajustar innecesariamente la configuración de la máquina.
SKY WIN fabrica equipos de extrusión para pisos diseñados para integrar la extrusión, el conformado, el enfriamiento y el manejo posterior de las láminas. Para una producción estable de láminas SPC, la clave es mantener la coordinación adecuada entre el procesamiento del material, la configuración de los rodillos, las condiciones de enfriamiento y la velocidad de tracción.
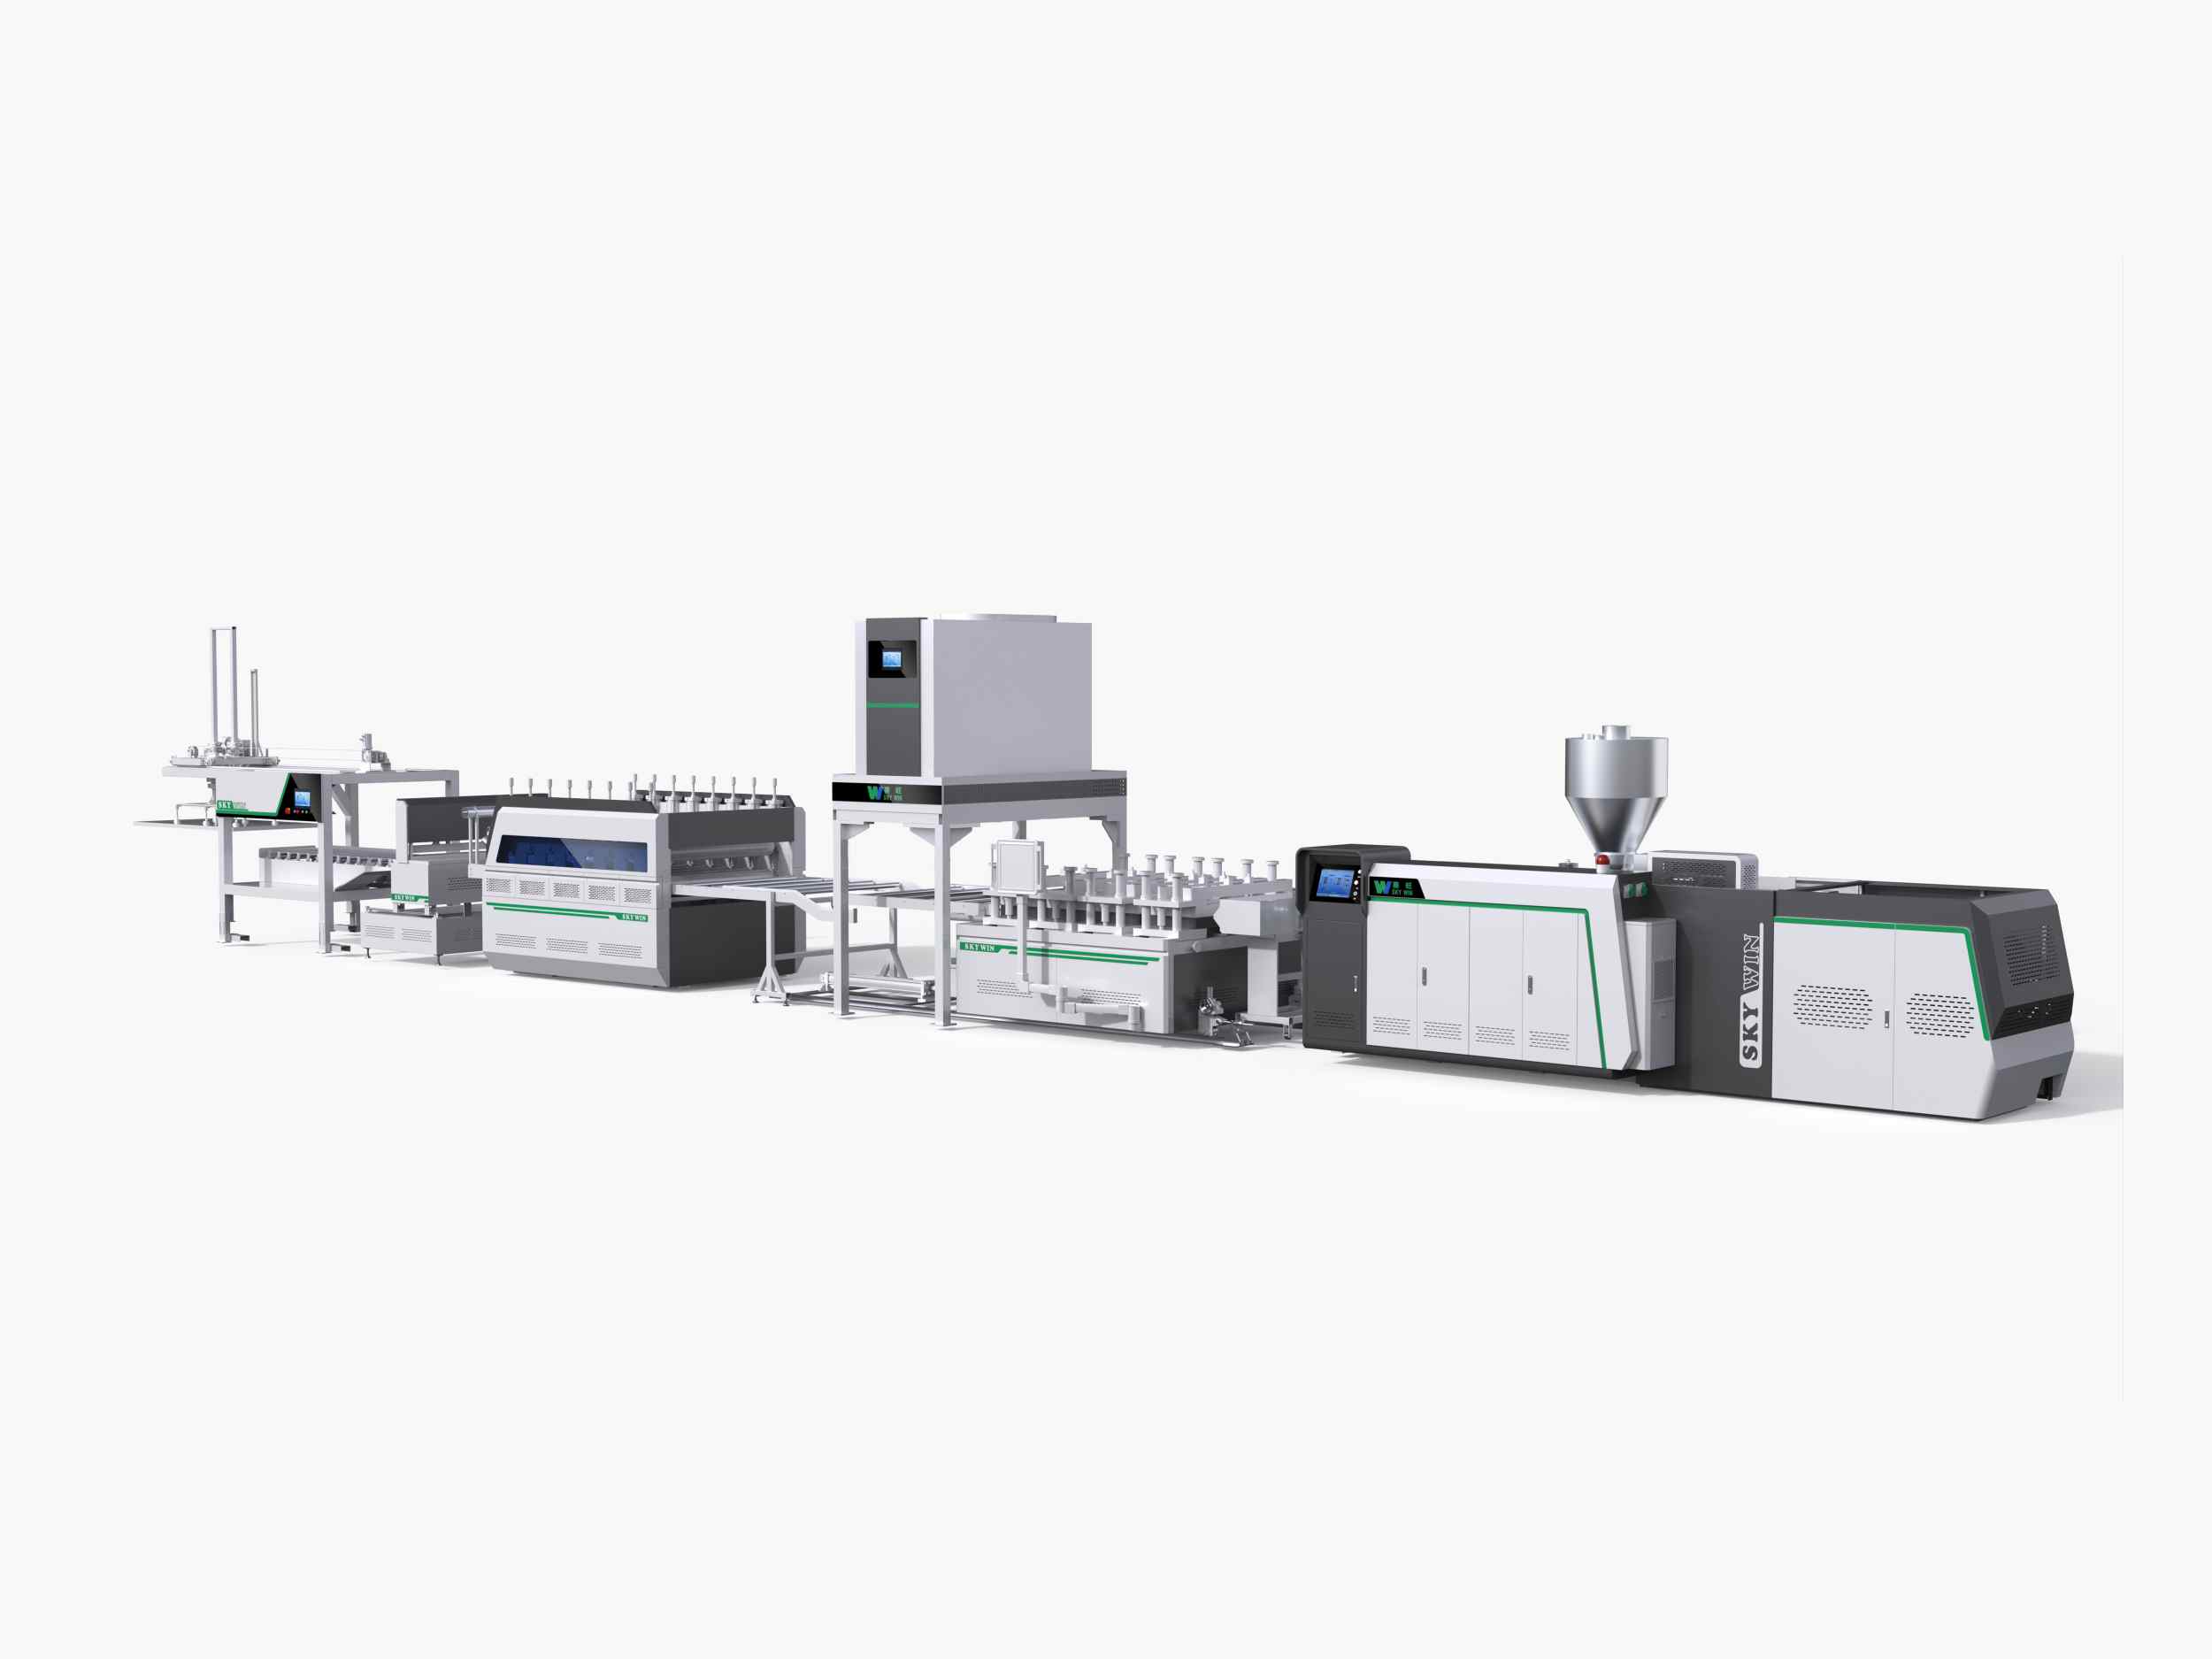
Las principales causas de la deformación de los suelos SPC tras la extrusión son el enfriamiento desigual, las tensiones residuales, el espesor inconsistente de la lámina, la velocidad de arrastre inestable, las condiciones de calandrado incorrectas y las variaciones en la formulación del material.
Los suelos SPC suelen contener resina de PVC, carbonato de calcio, estabilizadores y otros aditivos. Tras pasar el compuesto por la extrusora y la boquilla, la lámina caliente debe moldearse y enfriarse en condiciones controladas. Si distintas zonas de la lámina se enfrían o contraen a ritmos diferentes, pueden generarse tensiones internas que provoquen su deformación.
Sin embargo, el enfriamiento no es la única causa posible. Si la lámina ya presenta irregularidades antes de entrar en la sección de enfriamiento, el problema podría originarse en el proceso de troquelado o calandrado. Si la lámina sale plana de la línea de producción pero se deforma posteriormente, el historial de enfriamiento, las tensiones residuales, las condiciones de almacenamiento o el procesamiento posterior podrían ser los responsables.
Los fabricantes deben inspeccionar la lámina en varias etapas: inmediatamente después del conformado, después del enfriamiento, después del corte y después del almacenamiento. Comparar estas observaciones facilita la identificación del punto de inicio de la deformación.
El enfriamiento desigual es uno de los primeros factores que deben investigarse cuando las láminas de SPC desarrollan bordes rizados, superficies deformadas o inestabilidad dimensional después de la extrusión.
La lámina sale de la sección de conformado a una temperatura elevada. Durante el enfriamiento, el compuesto a base de PVC se contrae a medida que disminuye su temperatura. Si las superficies superior e inferior, el centro y los bordes, o diferentes secciones a lo ancho de la lámina se enfrían a ritmos distintos, pueden presentar un comportamiento de contracción diferente.
Este desequilibrio puede producir tensión interna. La sábana puede parecer en buen estado mientras aún está caliente, pero se va doblando gradualmente a medida que se enfría o alcanza la temperatura ambiente.
Los fabricantes deben comprobar las siguientes condiciones:
Aumentar la intensidad del enfriamiento no siempre es la solución correcta. Un enfriamiento excesivamente agresivo o irregular también puede generar diferencias de temperatura y tensiones residuales. El objetivo es un enfriamiento controlado y suficientemente uniforme que se ajuste al material y a la velocidad de la línea.
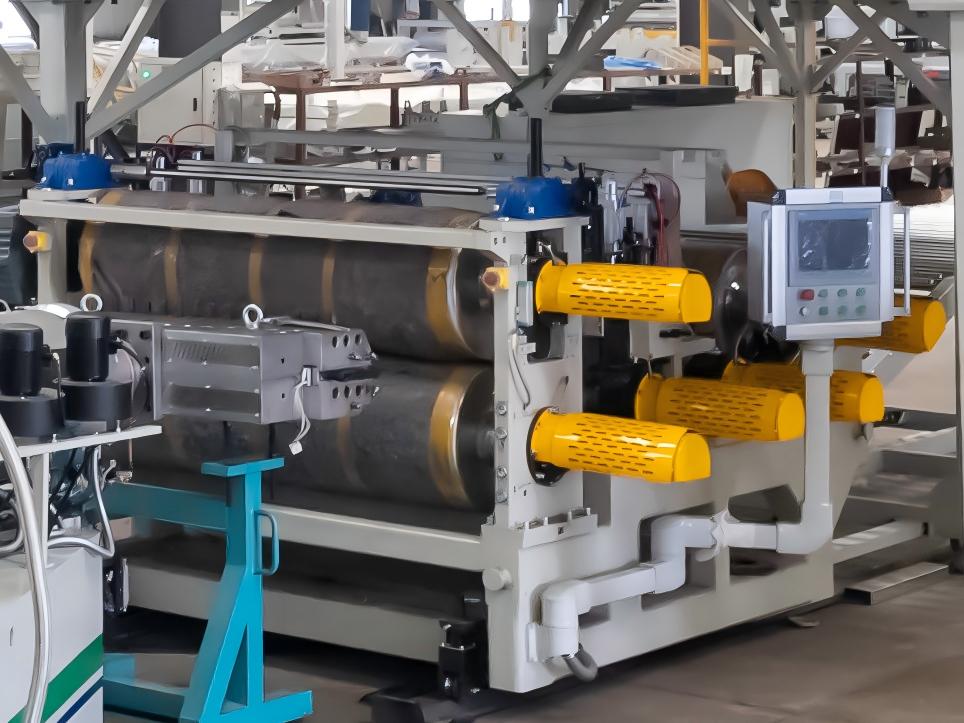
La tensión residual es otra causa importante de deformación en los pisos SPC. Se refiere a la tensión interna que permanece en la lámina después de la extrusión y el conformado, incluso cuando el producto inicialmente parece plano.
Pueden generarse tensiones residuales cuando el material experimenta una distribución de temperatura desigual, una deformación inconsistente al pasar por la matriz, una tracción excesiva o irregular, o condiciones de calandrado inadecuadas. A medida que la lámina se enfría, se corta o se somete a un procesamiento posterior, parte de estas tensiones pueden liberarse y provocar que el material se doble.
Esto explica por qué una hoja de control estadístico de procesos (SPC) puede parecer aceptable inmediatamente después de su producción, pero deformarse varias horas después.
Para investigar las tensiones residuales, los fabricantes pueden comparar muestras tomadas en diferentes etapas de la producción. Si la lámina está plana a la salida de la línea de producción, pero se curva gradualmente después del enfriamiento o el almacenamiento, revise el historial de temperatura, las condiciones de estiramiento y el proceso de conformado antes de realizar cambios importantes en la formulación.
Modificar varios parámetros de la máquina simultáneamente dificulta determinar qué ajuste ha mejorado el resultado. Un ensayo controlado que modifica una variable a la vez proporciona evidencia más útil.
La sección de calandrado ayuda a controlar el espesor, la calidad de la superficie y la planitud de la lámina. Si la separación entre los rodillos, la alineación, la distribución de la presión o las condiciones de temperatura no son uniformes, la lámina puede salir de la sección de conformado con un espesor irregular o tensiones internas.
Por ejemplo, una diferencia de grosor entre el centro y los bordes puede provocar que distintas zonas de la lámina se comporten de forma diferente durante el enfriamiento. La desalineación de los rodillos o un contacto desigual también pueden contribuir a variaciones a lo largo del ancho de la lámina.
Cuando aparece deformación antes de que la lámina entre en la sección de enfriamiento principal, los fabricantes deben inspeccionar:
SKY WIN Equipos de extrusión de láminas de PVC SPC/LVT Está diseñada para la producción continua de láminas de suelo. Al evaluar una línea de extrusión, los fabricantes deben valorar la compatibilidad de la extrusora, la boquilla, la sección de calandrado y el sistema de refrigeración como un proceso integrado.
La unidad de arrastre transporta la lámina a través del equipo posterior. Su velocidad debe coordinarse con la cantidad de material que se extruye y las condiciones de funcionamiento de las secciones de calandrado y enfriamiento.
Si la fuerza de tracción es excesiva, puede estirar la lámina caliente o generar tensiones adicionales. Si la velocidad de tracción fluctúa, el espesor y la uniformidad dimensional de la lámina también pueden verse afectados. Una relación de velocidad inadecuada entre la extrusión y la tracción puede provocar acumulación de material o un movimiento inestable de la lámina.
Los fabricantes deben comprobar que la velocidad de extrusión y de arrastre se mantengan estables durante la producción. Asimismo, deben observar si la deformación se acentúa cuando la línea acelera, cambia de velocidad o se reinicia tras una parada.
Al ajustar la línea, evite aumentar la velocidad de la extrusora sin comprobar la capacidad de las secciones de calandrado y enfriamiento. Una velocidad de producción estable que mantenga una calidad de hoja aceptable es más útil que una velocidad mayor que genere defectos recurrentes.
La formulación de los pisos SPC influye en su comportamiento durante el procesamiento, rigidez, respuesta térmica y estabilidad dimensional. La resina de PVC, el carbonato de calcio, los estabilizadores, los lubricantes y otros aditivos deben ser compatibles con las propiedades del producto y las condiciones de procesamiento requeridas.
Los cambios en los lotes de materia prima, la cantidad de relleno, las proporciones de aditivos o la calidad de la mezcla pueden afectar la plastificación y la fluidez del material fundido. Si el compuesto no se procesa de forma consistente, la lámina puede presentar variaciones de espesor, un comportamiento de conformado inestable o diferencias en la contracción y la deformación.
Para reducir los problemas relacionados con la formulación, los fabricantes deberían:
Agregar más carbonato de calcio o modificar la proporción de lubricante no garantiza la prevención de la deformación. Cualquier ajuste en la formulación debe evaluarse en función de las propiedades mecánicas del piso, su estabilidad durante el procesamiento y sus requisitos dimensionales.
Las dimensiones de la lámina influyen en cómo se transmite el calor a través del material y en el tiempo necesario para que alcance una temperatura estable. Generalmente, las láminas más gruesas requieren más tiempo para enfriarse por completo que las más delgadas en condiciones similares.
Las láminas anchas también requieren un control uniforme de la temperatura y del proceso a lo largo de todo su ancho. Si el centro y los bordes experimentan condiciones de enfriamiento diferentes, la lámina puede sufrir una contracción desigual o un rizado en los bordes.
Al cambiar de una especificación de producto a otra, los fabricantes deberían reevaluar las condiciones de refrigeración y la velocidad de la línea en lugar de asumir que la configuración anterior producirá el mismo resultado.
Para cada especificación de producto, registre el grosor y el ancho de la hoja, la velocidad de producción, las condiciones de enfriamiento y los resultados de planitud. Estos registros ayudan a los operarios a identificar patrones repetibles y a establecer configuraciones de producción más fiables.
No todas las láminas de SPC deformadas se deben únicamente al proceso de extrusión. La deformación también puede producirse durante el corte, el apilamiento, el almacenamiento, el transporte o la posterior producción de pisos.
Si las láminas se apilan antes de que se hayan enfriado lo suficiente, el calor residual puede afectar la estabilidad de la pila. Un soporte irregular, una presión de apilamiento excesiva o el almacenamiento sobre una superficie inadecuada también pueden contribuir a la deformación.
Los fabricantes deben verificar que las láminas hayan alcanzado la temperatura y la estabilidad adecuadas antes de apilarlas. Asimismo, deben utilizar una superficie de almacenamiento plana y con soporte suficiente, y seguir los procedimientos de manipulación apropiados.
Si la lámina está plana a la salida de la línea de extrusión, pero se deforma después del almacenamiento, investigue el historial de enfriamiento y las condiciones de almacenamiento antes de cambiar la extrusora o la formulación de la materia prima.

El enfoque más eficaz consiste en identificar dónde comienza la deformación y, a continuación, corregir las condiciones del proceso pertinentes. Un procedimiento práctico de resolución de problemas incluye los siguientes pasos:
Estos pasos ayudan a los fabricantes a distinguir entre la deformación relacionada con el enfriamiento, los defectos de conformado, la tensión de tracción y los problemas que surgen después de la producción. La solución debe centrarse en la causa real en lugar de depender de una única configuración universal de temperatura o velocidad.
Para los fabricantes de pisos que planifican una nueva línea de producción, la estabilidad dimensional debe considerarse junto con la capacidad nominal de producción. Una extrusora de alta capacidad por sí sola no puede garantizar láminas planas si los sistemas posteriores de conformado, enfriamiento y manipulación no están correctamente adaptados.
Al comparar equipos, evalúe la configuración del husillo, la distribución de la fusión, el rendimiento del calandrado, la capacidad de enfriamiento, el control de arrastre y el sistema de corte. La idoneidad de cada componente depende de la formulación prevista, el espesor y el ancho de la lámina, y la tasa de producción requerida.
SKY WIN ofrece una gama de Maquinaria para suelos y extrusión de plástico Para fabricantes que evalúan diferentes requisitos de producción. Antes de solicitar un presupuesto, prepare las dimensiones de la lámina objetivo, la formulación, la producción horaria requerida y cualquier problema de deformación existente.
Para una línea de producción existente, proporcione detalles sobre cuándo aparece la deformación, si afecta a los bordes o al centro, y si la lámina está plana antes del enfriamiento. Estas observaciones ayudan al proveedor del equipo o al ingeniero de procesos a identificar qué secciones requieren una inspección más minuciosa.
El objetivo no es simplemente producir una lámina que parezca plana al salir de la máquina, sino mantener la estabilidad dimensional después del enfriamiento, el corte y la manipulación, de modo que el material cumpla con los requisitos de calidad del fabricante.
¿Por qué se deforma el pavimento SPC después de la extrusión?
Los suelos de SPC pueden deformarse debido a un enfriamiento desigual, tensiones residuales, espesores de lámina inconsistentes, velocidad de transporte inadecuada, problemas de calandrado o cambios en la formulación del material. El primer paso es identificar cuándo comienza la deformación.
¿Puede un enfriamiento desigual provocar que las láminas de SPC se curven?
Sí. Si diferentes áreas de una lámina SPC caliente se enfrían y contraen a ritmos diferentes, pueden desarrollarse tensiones internas que provoquen bordes curvados, superficies arqueadas o inestabilidad dimensional.
¿Por qué se deforma el suelo SPC después de haberse enfriado?
Tras el enfriamiento inicial, pueden quedar tensiones residuales en la lámina. Esta puede deformarse gradualmente a medida que se liberan dichas tensiones durante el enfriamiento posterior, el corte, el almacenamiento o el procesamiento subsiguiente.
¿Puede la velocidad de transporte provocar deformaciones en los suelos de hormigón pretensado?
Sí. Una tracción excesiva o una sincronización inestable entre la extrusión y el arrastre pueden generar tensiones o afectar las dimensiones de la lámina. La velocidad de tracción debe ajustarse a la producción y a las condiciones de conformado de toda la línea.
¿Cómo afecta el grosor de la lámina a la deformación del suelo SPC?
Las láminas más gruesas generalmente requieren más tiempo para enfriarse por completo. Si las condiciones de enfriamiento no son adecuadas para las dimensiones de la lámina y la velocidad de producción, la distribución desigual de la temperatura y las tensiones residuales pueden contribuir a la deformación.
¿Es posible prevenir la deformación modificando la formulación del material SPC?
La formulación afecta el comportamiento durante el procesamiento y la estabilidad dimensional, pero cambiar un solo ingrediente no garantiza una solución. Los fabricantes deben verificar conjuntamente la consistencia de la materia prima, la calidad de la mezcla, las condiciones de procesamiento y el rendimiento de la lámina terminada.
¿Cómo pueden los fabricantes identificar la causa de la deformación de las láminas SPC?
Inspeccione la lámina después del conformado, enfriamiento, corte y almacenamiento. Mida el espesor a lo ancho y registre las condiciones de enfriamiento, la velocidad de la línea y la ubicación de la deformación. La etapa en la que aparece la deformación por primera vez proporciona una pista importante sobre su causa.
¿Qué debo buscar en una línea de extrusión de pisos SPC para reducir la deformación?
Evalúe la extrusora, la boquilla, el sistema de calandrado, la capacidad de enfriamiento, el control de arrastre y el equipo de corte como un sistema de producción integrado. La configuración debe coincidir con la formulación prevista, las dimensiones de la lámina y la producción objetivo.
Si su fábrica experimenta deformaciones en las láminas SPC, comparta con SKY WIN las dimensiones de la lámina, la formulación del material, la velocidad de producción y la etapa en la que aparece la deformación. Esta información puede ayudar a identificar las posibles causas y a determinar los ajustes adecuados en los equipos o procesos.
No.18,Huixin Rd.,Yangtze River Dev.Zone,Nanjing 211505China


 IPv6 network supported.
dejar un mensaje
Escanear a WeChat :
Escanear a WhatsApp :