dejar un mensaje
Si está interesado en nuestros productos y desea obtener más información, deje un mensaje aquí y le responderemos lo antes posible.
El desperdicio de materiales es un problema común que genera costos en la fabricación de pisos SPC. Incluso cuando la resina de PVC, el carbonato de calcio, los estabilizadores y otros aditivos se compran a precios competitivos, el desperdicio excesivo al inicio de la producción, el grosor irregular de las láminas, el recorte de bordes y las tablas rechazadas pueden reducir la rentabilidad de cada ciclo de producción.
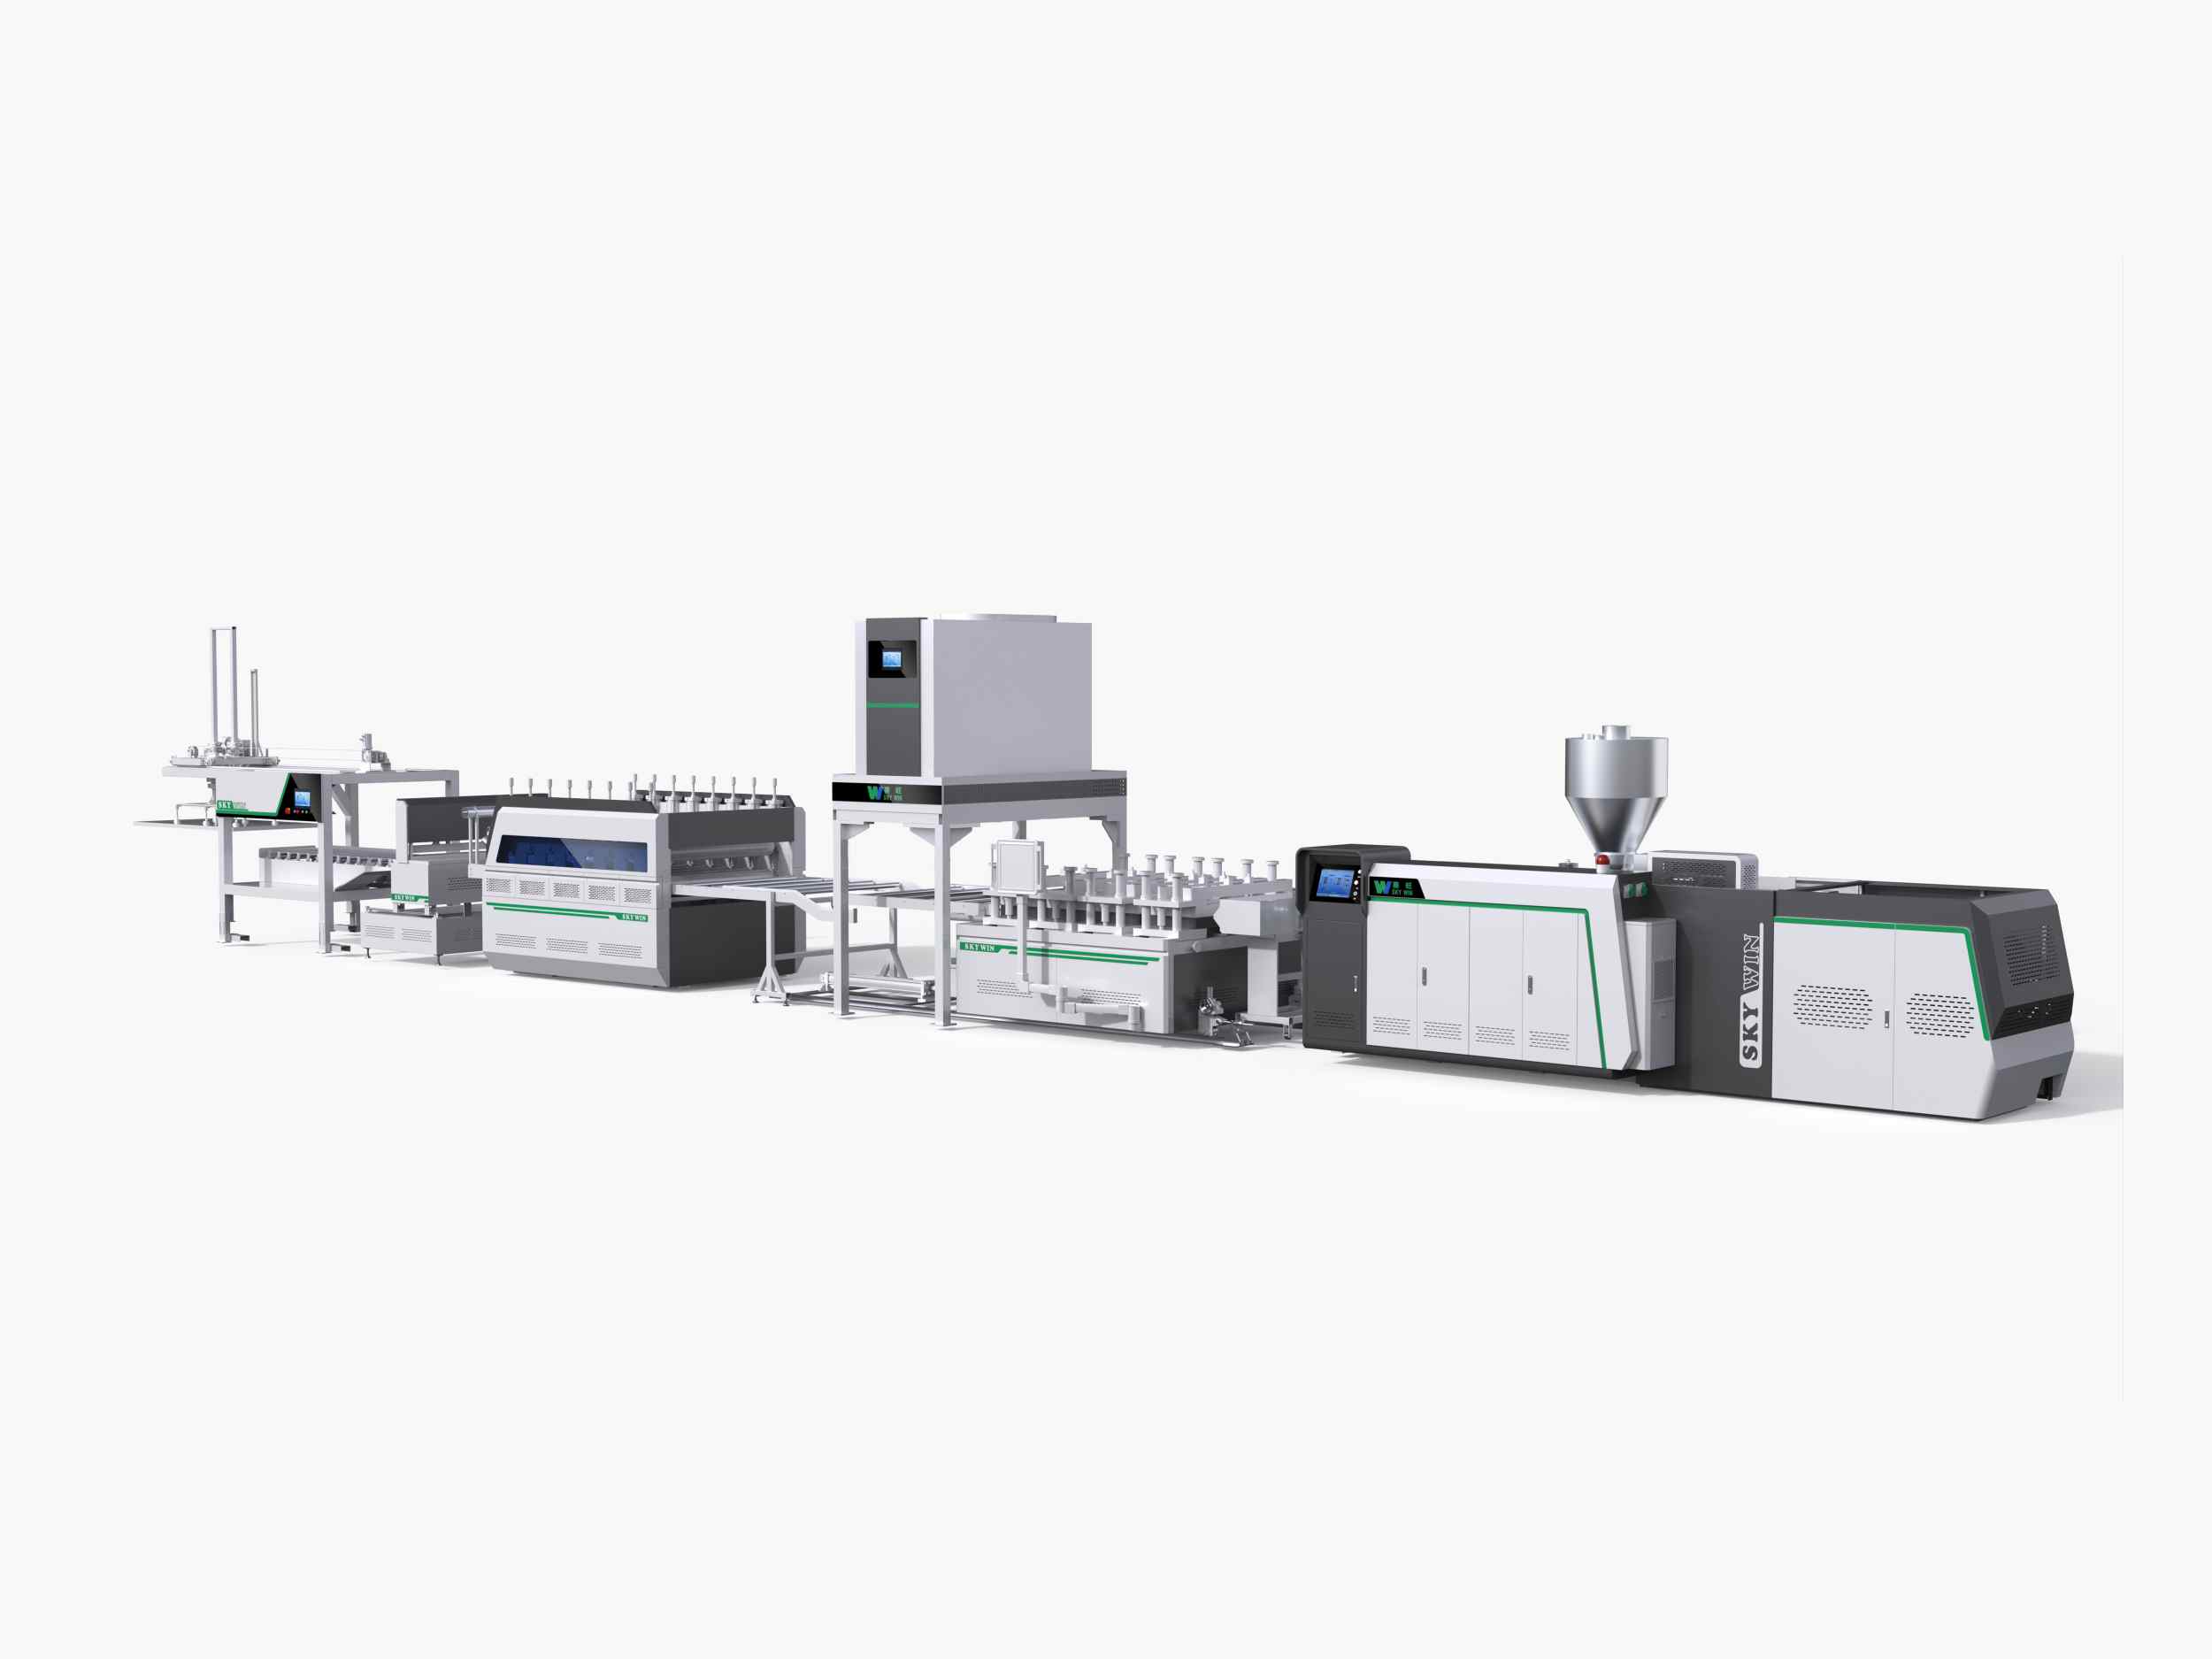
Para los fabricantes de pisos, la forma más efectiva de reducir el desperdicio de material es controlar todo el proceso de producción en lugar de centrarse únicamente en los costos de la materia prima. La mezcla consistente del material, la extrusión estable, el control preciso del espesor, el enfriamiento efectivo y el corte sincronizado contribuyen a una mejor utilización del material. Una configuración adecuada Línea de extrusión de láminas de suelo SPC Puede ayudar a los fabricantes a mantener condiciones de producción estables y a reducir los desperdicios evitables.
Esta guía explica dónde se produce el desperdicio de material durante la producción de pisos SPC, cómo los fabricantes pueden identificar las principales causas y qué mejoras en el proceso pueden ayudar a reducir las tasas de desperdicio sin comprometer la calidad del piso terminado.
El desperdicio de material puede ocurrir en varias etapas de la producción de pisos SPC. Identificar la fuente es el primer paso para reducirlo. Una fábrica que registra el desperdicio solo al final de la producción puede pasar por alto el proceso responsable de la mayor parte de la pérdida.
| Etapa de producción | Fuente común de residuos | Control recomendado |
|---|---|---|
| Preparación del material | Pesaje incorrecto, mezcla inconsistente, derrame de material. | Estandarizar las recetas y verificar la precisión del pesaje. |
| Inicio de la extrusión | Flujo de fusión inestable, fluctuaciones de temperatura, hojas de especificaciones fuera de especificación | Utilice un procedimiento de inicio repetible. |
| Conformado de láminas | Espesor irregular, mala consistencia dimensional | Verifique los ajustes de la matriz, las condiciones de los rodillos y la estabilidad del proceso. |
| Refrigeración y manejo | Deformaciones, arañazos y hojas defectuosas | Optimizar el enfriamiento y el transporte de láminas |
| Recorte y corte de bordes | Eliminación excesiva de bordes y longitudes de corte imprecisas. | Mejorar el control del ancho y sincronizar los equipos posteriores |
Estos problemas no deben considerarse automáticamente como defectos de la materia prima. Por ejemplo, una lámina que se deforma tras el enfriamiento puede deberse a una extrusión inestable o a una distribución desigual de la temperatura. Sustituir la materia prima sin identificar la causa subyacente puede aumentar los costes sin reducir los residuos.
Los compuestos para pisos SPC suelen contener resina de PVC, carbonato de calcio, estabilizadores y otros aditivos de procesamiento. La formulación determina propiedades importantes como la rigidez, la densidad, el comportamiento durante el procesamiento y la estabilidad dimensional. Una preparación inconsistente del material puede dificultar el control del proceso de extrusión y aumentar la cantidad de láminas rechazadas.
Los fabricantes pueden mejorar la utilización de los materiales siguiendo varias medidas prácticas:
No modifique la cantidad de carbonato de calcio, el paquete de estabilizadores ni otros componentes de la formulación simplemente para reducir costos. Cualquier ajuste en la formulación debe evaluarse en función de su efecto sobre la procesabilidad, la calidad de las láminas, el rendimiento mecánico y las especificaciones del piso terminado.
Un sistema de extrusión bien diseñado también es importante. SKY WIN Línea de extrusión de material base para pisos de PVC/WPC Utiliza una configuración de doble husillo cónico diseñada para la mezcla y dispersión del compuesto. La configuración adecuada debe seleccionarse según la formulación, las dimensiones de la lámina y los requisitos de producción.
El desperdicio inicial se produce cuando la línea de producción aún no fabrica láminas que cumplan con las especificaciones requeridas. Es posible que sea necesario desechar material mientras se estabilizan las temperaturas, se uniformiza el flujo de la masa fundida y la lámina alcanza el ancho y el grosor correctos.
Para reducir el desperdicio durante la puesta en marcha, establezca un procedimiento operativo estándar que abarque la configuración de la temperatura, la velocidad del tornillo, las condiciones de alimentación, la configuración de la calandra, la velocidad de arrastre y las condiciones de enfriamiento. Los operarios deben utilizar la configuración validada como punto de partida y realizar ajustes controlados en lugar de modificar varios parámetros a la vez.
Un procedimiento práctico para la puesta en marcha debe incluir:
Las fábricas también deben documentar la configuración de producción exitosa para las especificaciones de pisos que se fabrican con frecuencia. Al cambiar colores, formulaciones, espesores de láminas o estructuras del producto, los operarios pueden usar estos registros para reducir los ajustes por ensayo y error. Aun así, es necesario verificar la configuración con respecto al material y las condiciones actuales de la máquina.
El grosor irregular de las láminas puede provocar fallos de calidad y un consumo innecesario de material. Si la lámina es demasiado gruesa, la fábrica podría utilizar más compuesto del que exige la especificación del producto. Si es demasiado delgada o presenta variaciones en su ancho, el material podría no superar la inspección o generar problemas durante el procesamiento posterior.
Por lo tanto, el control del espesor y del ancho debe considerarse tanto una medida de control de calidad como una herramienta de gestión de costes de material.
Los fabricantes deben inspeccionar periódicamente la matriz de extrusión, los rodillos de calandrado y los ajustes de proceso pertinentes. Asimismo, deben verificar que la lámina se mantenga estable durante su paso por las secciones de arrastre y enfriamiento. Las mediciones tomadas únicamente desde el centro de la lámina pueden pasar por alto variaciones de espesor cerca de los bordes, por lo que, siempre que sea posible, el muestreo debe abarcar todo el ancho del producto.
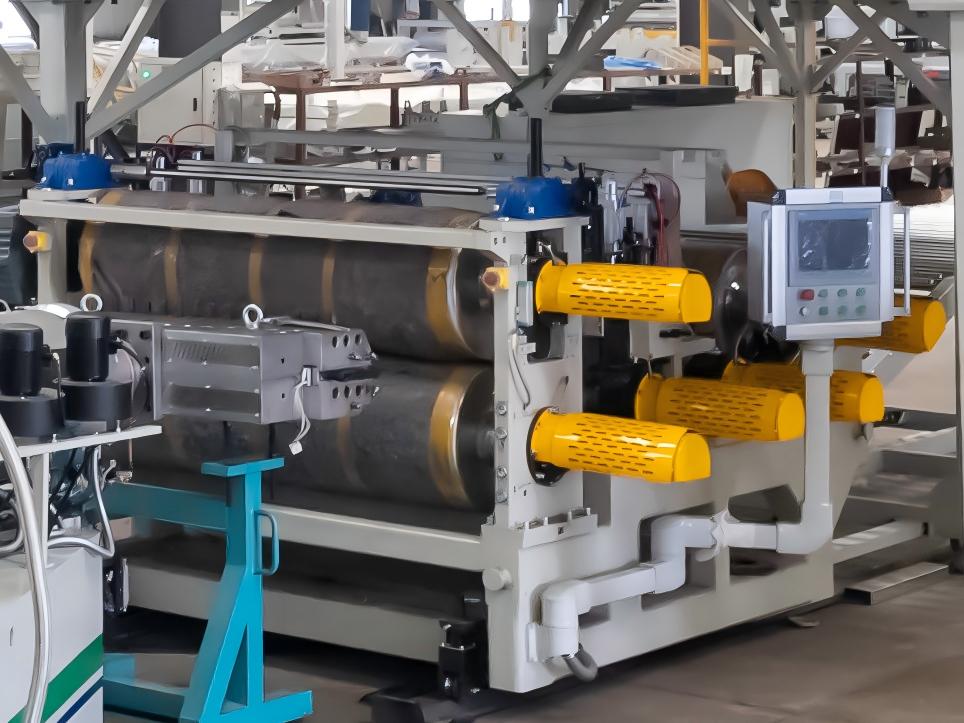
SKY WIN Gama de máquinas para suelos y extrusión de plástico Incluye equipos para diferentes requisitos de producción de pisos. Al evaluar una línea, los fabricantes deben confirmar cómo la configuración propuesta manejará el ancho, el grosor, la formulación y la producción requerida de sus láminas.
El objetivo no es simplemente minimizar el grosor, sino cumplir sistemáticamente con las especificaciones del producto sin utilizar material innecesario ni generar láminas fuera de tolerancia.
El enfriamiento ayuda a que la lámina SPC extruida mantenga sus dimensiones y estabilidad antes de su posterior procesamiento. Si el enfriamiento es insuficiente o irregular, la lámina puede deformarse, desarrollar tensiones internas o dificultar su manipulación precisa. Estos problemas pueden provocar el rechazo del material o la necesidad de recortes adicionales.
Para reducir los residuos relacionados con la refrigeración, los fabricantes deben comprobar que el sistema de refrigeración tenga la capacidad suficiente para la tasa de producción y las dimensiones de la lámina seleccionadas. Asimismo, deben supervisar las condiciones de refrigeración en toda la lámina y verificar que la velocidad de arrastre sea compatible con las secciones de extrusión y calandrado.
Cuando aparezcan defectos, registre dónde se hacen visibles por primera vez. Si la lámina es uniforme a la salida de la matriz, pero se deforma tras el enfriamiento, es necesario examinar con mayor detenimiento las etapas de enfriamiento y manipulación. Si ya existen irregularidades en el espesor o la superficie antes del enfriamiento, el problema podría originarse en una etapa anterior del proceso.
La línea de extrusión de láminas de suelo SPC/PVC de SKY WIN incluye equipos de refrigeración como parte de la configuración de producción integrada. El sistema de refrigeración y los parámetros de funcionamiento deben ajustarse a la formulación, la producción de la línea y los requisitos de la lámina terminada, en lugar de seleccionarse únicamente en función de la capacidad de producción.
El recorte de bordes es una parte habitual de muchos procesos de producción de láminas de suelo SPC, pero un recorte excesivo puede consumir una cantidad considerable de material con el tiempo. Las imprecisiones en el corte también pueden producir longitudes fuera de especificación o aumentar el número de piezas rechazadas.
Los fabricantes pueden reducir estas pérdidas centrándose en tres áreas.
Mejorar la uniformidad del ancho de la hoja. Las condiciones de conformado estables ayudan a reducir las irregularidades en los bordes y facilitan el mantenimiento del ancho final requerido. Si los operarios deben retirar grandes cantidades de material repetidamente, investiguen la causa de la variación del ancho en lugar de considerar el recorte como la única solución.
Sincronizar la línea de producción. La extrusora, la calandra, el sistema de arrastre, la recortadora de bordes y la cortadora deben funcionar como un sistema coordinado. Las diferencias de velocidad o el movimiento inestable de la hoja pueden afectar la precisión del corte y las dimensiones finales.
Revisar los márgenes de corte. Confirme que los márgenes de recorte y las longitudes de corte se ajusten a las especificaciones reales del producto. Evite márgenes excesivamente grandes, pero no los reduzca por debajo de lo necesario para mantener una calidad aceptable del producto.
El reciclaje de los recortes laterales puede ser una opción en algunas instalaciones, pero solo debe utilizarse cuando el material esté limpio, sea trazable y apto para la formulación aprobada. El material reciclado puede comportarse de manera diferente al material virgen, y su reutilización incontrolada puede afectar el color, la estabilidad del procesamiento o el rendimiento del producto final. Siga las recomendaciones del proveedor del material y valide cualquier procedimiento de reciclaje antes de implementarlo a gran escala.
La selección del equipo influye en la utilización del material, ya que la línea de extrusión debe procesar de forma consistente la formulación, las dimensiones de la lámina y el ritmo de producción previstos. Una máquina con una alta producción anunciada no es necesariamente la opción más económica si el equipo posterior no puede seguir el ritmo o si resulta difícil mantener las especificaciones del producto.
Antes de elegir una línea de extrusión de pisos SPC, los fabricantes deben evaluar:
La línea de extrusión de láminas de suelo SPC/PVC de SKY WIN utiliza una extrusora cónica de doble husillo de alto par e integra equipos de conformado, enfriamiento, recorte, transporte y corte de láminas. La configuración de la línea también incluye equipos de laminación y una laminadora de cinco rodillos. Estas características deben evaluarse en función del proceso de producción planificado por el fabricante y la calidad requerida del producto final.
Al solicitar un presupuesto, indique la formulación prevista, las dimensiones de la hoja, la producción deseada y los requisitos de laminación. Esto le brindará al proveedor de equipos una base más útil para recomendar una configuración adecuada que la capacidad de producción por sí sola.
La reducción de residuos resulta más eficaz cuando la fábrica la mide de forma sistemática. Sin registros, los operarios pueden notar menos defectos visibles sin saber si el consumo total de material ha mejorado realmente.
Un buen punto de partida es calcular la tasa de desperdicio:
Tasa de desperdicio (%) = Peso del material de desecho ÷ Peso total del material de entrada × 100
Por ejemplo, si una tanda de producción utiliza 1000 kg de material y genera 50 kg de desperdicio, la tasa de desperdicio es del 5 %. Este es un cálculo ilustrativo, no un valor de referencia recomendado por la industria.
Las fábricas deben definir claramente qué pérdidas se incluyen en el cálculo, como los desperdicios iniciales, las láminas rechazadas, los recortes de bordes y los residuos de corte. Los recortes reutilizables que se reincorporan a la producción deben contabilizarse por separado para que el mismo material no se considere tanto desperdicio como materia prima nueva.
Además de la tasa de desperdicio, registre los siguientes indicadores:
Analice estos indicadores según la especificación del producto, el turno de producción y el lote de material. Esto ayuda a identificar si las mayores pérdidas se deben a ajustes iniciales, preparación inconsistente del material, configuración del equipo o manipulación posterior. Una vez confirmada la causa principal, la fábrica puede probar una acción correctiva específica y comparar los resultados con su línea base.
Las fábricas no necesitan cambiar todos los procesos a la vez. Un enfoque gradual facilita la identificación de qué mejoras ofrecen resultados medibles sin introducir riesgos innecesarios en la producción.
La reducción del desperdicio de material en pisos SPC es un proceso de mejora continua. Los beneficios más fiables se obtienen al identificar la causa real del desperdicio, aplicar un ajuste controlado y confirmar el resultado con datos de producción. El ahorro de material nunca debe ir en detrimento de la calidad del piso, la estabilidad dimensional ni las especificaciones del cliente.
¿Cómo pueden los fabricantes reducir el desperdicio de material en la producción de pisos SPC?
Los fabricantes pueden reducir los residuos estandarizando la mezcla de materias primas, estabilizando el arranque de la extrusión, controlando el grosor y el ancho de la lámina, optimizando la refrigeración y coordinando el recorte y el corte. El seguimiento de los desperdicios por etapa de producción ayuda a identificar la mejora más eficaz.
¿Qué factores provocan los altos índices de desperdicio en la fabricación de pisos SPC?
Entre las causas comunes se incluyen la formulación inconsistente del material, el flujo inestable de la masa fundida, la variación del espesor, la deformación de la lámina durante el enfriamiento, el recorte excesivo de los bordes, los errores de corte y los cambios frecuentes en la producción.
¿Puede una línea de extrusión de pisos SPC ayudar a reducir el desperdicio de material?
Una línea de extrusión de pisos SPC configurada correctamente puede ayudar a mejorar el aprovechamiento del material al mantener una extrusión estable, una formación de láminas uniforme, una refrigeración eficaz y un procesamiento posterior coordinado. Los resultados reales dependen de la formulación, la configuración de la máquina, las condiciones de operación y la gestión de la producción.
¿Cómo reduce el consumo de material el control del espesor de la lámina?
Un espesor uniforme ayuda a prevenir el uso excesivo de compuesto y reduce el riesgo de láminas defectuosas. Los fabricantes deben medir el espesor a lo ancho de la lámina y mantener la tolerancia requerida del producto, en lugar de simplemente reducirlo.
¿Se pueden reutilizar los restos de los remates de los suelos SPC?
Algunos materiales de remate de bordes limpios pueden reutilizarse si son compatibles con la formulación y los requisitos de procesamiento aprobados. La reutilización debe controlarse y validarse, ya que la contaminación o los cambios en las propiedades del material pueden afectar la calidad del acabado del piso.
¿Cómo debería una fábrica medir su tasa de desperdicio de pisos SPC?
Divida el peso definido del material de desecho entre el peso total del material de entrada y multiplique por 100. Establezca reglas consistentes para los desechos iniciales, las láminas rechazadas, los recortes de bordes y el material reciclado para que las series de producción se puedan comparar con precisión.
¿Una mayor producción por extrusión siempre resulta más rentable?
No. Una mayor producción nominal no implica automáticamente menores costos de producción. La línea debe mantener una calidad de producto aceptable, y las secciones de enfriamiento, transporte, recorte y corte deben ser capaces de procesar la producción sin aumentar los desperdicios.
¿Qué información deben proporcionar los fabricantes al seleccionar una línea de extrusión de pisos SPC?
Indique el ancho y el grosor de la lámina deseada, la formulación, la producción requerida, la estructura del suelo, los requisitos de laminación y las condiciones de producción previstas. Estos detalles ayudarán al proveedor a evaluar si la línea propuesta se ajusta a la aplicación prevista.
¿Cuál es el primer paso en un programa de reducción de residuos materiales?
Mida la entrada de materiales y los desperdicios actuales, y luego clasifique las pérdidas por origen. Esto establece una base de referencia y ayuda a la fábrica a priorizar los cambios de proceso con mayor probabilidad de mejorar la utilización de los materiales.
No.18,Huixin Rd.,Yangtze River Dev.Zone,Nanjing 211505China


 IPv6 network supported.
dejar un mensaje
Escanear a WeChat :
Escanear a WhatsApp :