dejar un mensaje
Si está interesado en nuestros productos y desea obtener más información, deje un mensaje aquí y le responderemos lo antes posible.
Los defectos superficiales en la extrusión de pisos SPC pueden manifestarse como burbujas, manchas negras, rayones, zonas ásperas, poros, brillo irregular o superficies onduladas. Estos defectos pueden deberse a la preparación de la materia prima, la temperatura de extrusión, el flujo de la masa fundida, el estado de la matriz, el calandrado, el enfriamiento o la laminación en línea. Identificar la etapa en la que aparece el defecto por primera vez es la forma más eficaz de determinar su causa.
Para los fabricantes de pisos SPC, la calidad de la superficie depende de más factores que la extrusora en sí. La formulación del material, la plastificación con doble husillo, el flujo en la boquilla, el estado de los rodillos y el proceso de enfriamiento deben trabajar en conjunto para producir una lámina lisa y uniforme. Los equipos de extrusión para pisos SPC de SKY WIN integran la extrusión, el conformado de láminas, el enfriamiento y el procesamiento posterior para garantizar una fabricación estable.
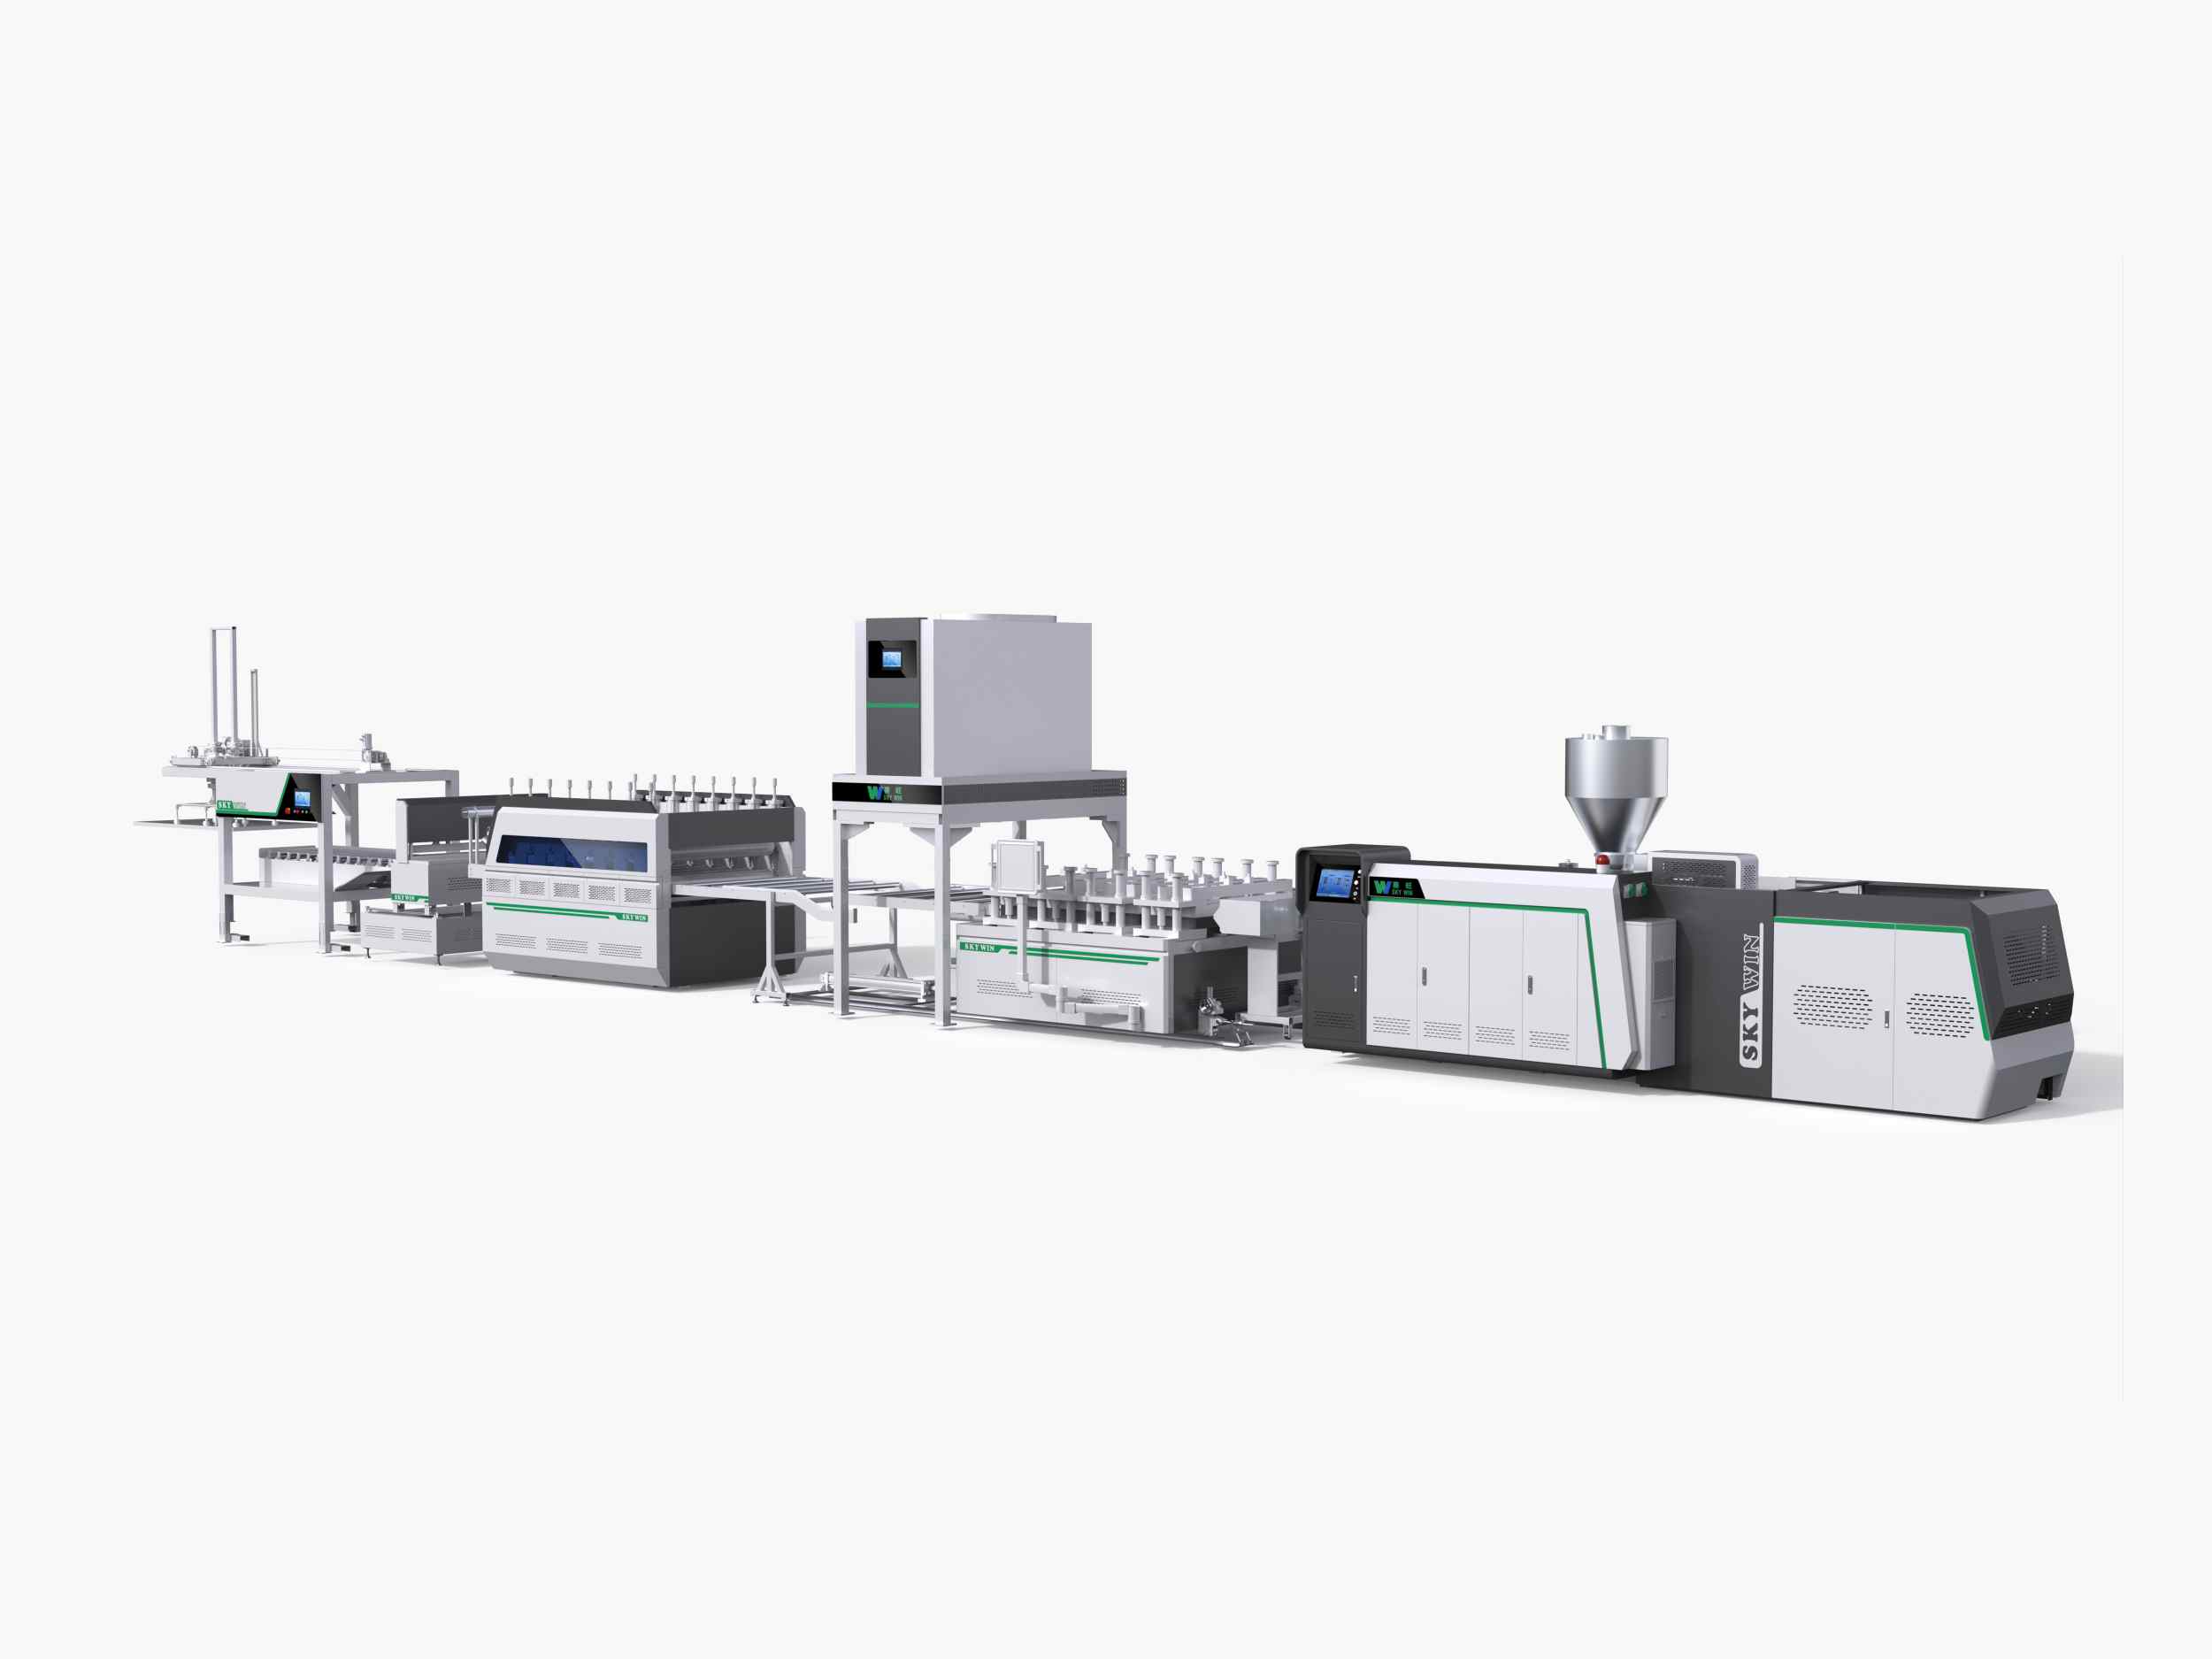
Las principales causas de defectos superficiales en la extrusión de pisos SPC son la inconsistencia de las materias primas, la plastificación deficiente, las temperaturas de procesamiento inadecuadas, el flujo de fusión inestable, la contaminación, los rodillos dañados o sucios, el enfriamiento desigual y los ajustes de laminación incorrectos.
Los distintos defectos suelen indicar diferentes problemas de procesamiento. Las burbujas pueden indicar la presencia de aire atrapado, humedad o degradación del material. Las manchas negras pueden deberse a material contaminado o depósitos de PVC degradado. Los arañazos suelen estar asociados a partículas extrañas o superficies de contacto dañadas, mientras que el brillo irregular y las superficies onduladas pueden indicar condiciones de conformado o enfriamiento inconsistentes.
Antes de modificar la configuración de la máquina, los fabricantes deben determinar si el defecto aparece antes o después de que la hoja pase por la matriz, la calandra, el sistema de refrigeración o la unidad de laminación. Esto ayuda a evitar ajustes innecesarios que podrían generar problemas de producción adicionales.
| Defecto superficial | Posibles causas | Primeros controles |
|---|---|---|
| Burbujas o agujeros pequeños | Humedad, aire atrapado, materiales volátiles o degradación | Materias primas, mezcla, ventilación e historial de temperatura |
| manchas negras | Depósitos de contaminación o material degradado | Sistema de alimentación, extrusora, boquilla y condiciones de limpieza |
| Arañazos o surcos | Restos, daños en los rodillos o contacto con bordes afilados. | Rodillos, guías, bordes de troquel y manipulación de láminas |
| Superficie rugosa o granulada | Problemas de plastificación deficiente, flujo inestable o dispersión del relleno. | Formulación, alimentación, funcionamiento del tornillo y ajustes de temperatura |
| Superficie ondulada o brillo irregular | Flujo de matriz irregular, ajustes de rodillos o enfriamiento | Espacio entre matrices, alineación de rodillos, temperatura y velocidad de la línea |
| Arrugas o deslaminación | tensión de la película, condiciones de unión o contaminación de la superficie | Alimentación de la película, presión del rodillo, temperatura y compatibilidad del material |
Estos son puntos de partida comunes para el diagnóstico, no diagnósticos definitivos. Un mismo defecto visible puede tener más de una causa, por lo que se deben revisar la etapa de producción y las condiciones de funcionamiento antes de realizar ajustes.
Las burbujas y los poros pueden aparecer como pequeñas cavidades, puntos elevados o aberturas en la superficie de una lámina SPC. Pueden originarse en el interior del material extruido o desarrollarse durante el acabado superficial, dependiendo del patrón del defecto y del momento en que se haga visible por primera vez.
Entre las posibles causas se incluyen la humedad en las materias primas, el aire atrapado, los componentes volátiles, la mezcla inconsistente de materiales y la exposición térmica excesiva. Si las burbujas aparecen principalmente después de la laminación, el problema podría deberse a la película, al aire atrapado entre las capas, a la contaminación o a condiciones de unión inadecuadas.
Los fabricantes deben inspeccionar el proceso de preparación del material, confirmar que las materias primas se manipulan según los requisitos del proveedor y revisar las condiciones de mezcla y alimentación. Asimismo, deben comprobar si el defecto existe antes de la laminación o si aparece solo después de la aplicación de la película superficial.
Los ajustes de temperatura deben realizarse con cuidado. El calor excesivo puede contribuir a la degradación del PVC o a la liberación de compuestos volátiles, pero reducir la temperatura sin comprobar la plastificación puede generar un defecto superficial diferente. El rango óptimo de procesamiento depende de la formulación y la configuración del equipo.
Las manchas negras y las vetas oscuras en las láminas de suelo SPC suelen estar asociadas a materias primas contaminadas, depósitos de PVC degradado o partículas extrañas que ingresan al sistema de procesamiento. Su ubicación y frecuencia pueden ayudar a determinar la causa.
Si aparecen manchas oscuras de forma intermitente, inspeccione los sistemas de alimentación y mezcla de materia prima para detectar contaminación. Si persisten en la misma tanda de producción a pesar de los cambios en el material de entrada, compruebe si hay depósitos acumulados en la extrusora, el adaptador, la boquilla u otras áreas en contacto con el material.
La exposición prolongada a temperaturas excesivas o los procedimientos de apagado inadecuados pueden provocar la degradación del material de PVC y la formación de depósitos. Estos depósitos pueden desprenderse posteriormente e incorporarse al material fundido, dejando manchas oscuras en la lámina.
Las comprobaciones recomendadas incluyen:
No dé por sentado que todas las manchas negras son causadas por la extrusora. Una inspección sistemática de todo el recorrido del material es más fiable que cambiar repetidamente la temperatura o la velocidad del husillo.
SKY WIN Línea de extrusión de láminas de suelo SPC/PVC Utiliza una extrusora de doble husillo cónica diseñada para procesar resina de PVC y compuestos de carbonato de calcio. Una preparación estable del material y unas condiciones de funcionamiento adecuadas siguen siendo esenciales para lograr una calidad de lámina uniforme.
Los arañazos y surcos suelen indicar que la lámina ha entrado en contacto con una partícula extraña, una superficie dañada o un componente mal colocado durante el proceso de conformado o transporte. Estos defectos pueden ser continuos a lo largo de la lámina o aparecer a intervalos irregulares.
Los arañazos continuos suelen justificar la inspección de los rodillos, las guías, los bordes de las matrices y otras superficies de contacto a lo largo de la línea de producción. Las marcas intermitentes pueden estar asociadas con residuos sueltos, material acumulado o partículas que se desplazan por el sistema durante la producción.
Para identificar la causa, inspeccione la hoja antes y después de cada etapa importante del proceso. Si la hoja está lisa antes de entrar en la calandra, pero presenta arañazos inmediatamente después, concéntrese en los rodillos y las guías cercanas en lugar de modificar la configuración de la extrusora.
Los fabricantes deben limpiar las superficies de contacto siguiendo los procedimientos aprobados e inspeccionar los rodillos para detectar daños, desgaste o depósitos. Asimismo, deben revisarse las espátulas y las herramientas de limpieza para asegurarse de que no produzcan nuevos arañazos.
La inspección rutinaria es especialmente importante en la producción continua, ya que un pequeño defecto en un rodillo puede afectar a un gran volumen de material antes de ser detectado.
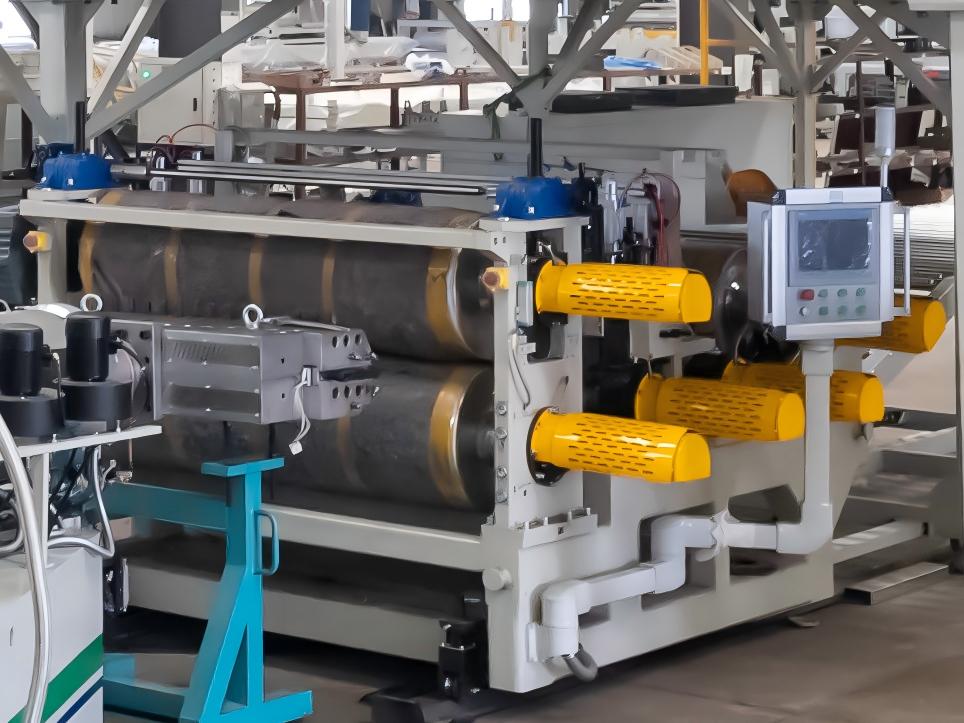
Una superficie de pavimento SPC rugosa o granulada puede deberse a una plastificación inestable, un flujo de material inconsistente, una mala dispersión del relleno, ajustes de temperatura inadecuados o contaminación superficial. En algunos casos, la apariencia puede estar relacionada con la textura superficial deseada y no con un defecto de fabricación, por lo que conviene consultar primero las especificaciones del producto.
Los compuestos SPC contienen una proporción considerable de carga mineral en muchas formulaciones. Si las materias primas no se mezclan de forma homogénea o si el compuesto no se procesa correctamente, la lámina resultante puede presentar una textura irregular, partículas visibles o un acabado menos uniforme.
Comience por verificar la formulación, la consistencia de la mezcla, la estabilidad de la alimentación y el perfil de temperatura de extrusión. Si el defecto se distribuye por toda la lámina, podría deberse a la preparación o plastificación del material. Si se concentra en un área específica, inspeccione el flujo de la boquilla y las superficies de conformado.
Aumentar la temperatura o la velocidad del husillo no siempre es la solución correcta. Las condiciones de procesamiento deben ajustarse según la formulación del material, el diseño del equipo y el patrón de defectos observado.
SKY WIN Línea de extrusión de material base para pisos de PVC/WPC Se destacan la mezcla y dispersión, el control del espesor y el enfriamiento como aspectos importantes en la producción de láminas base. La configuración adecuada depende del sistema de materiales y del producto final requerido.
Las superficies onduladas, el brillo irregular y las marcas de flujo visibles pueden indicar inconsistencias en la distribución del material, el calandrado, la temperatura de los rodillos o el enfriamiento. El defecto puede aparecer a lo largo de todo el ancho de la hoja o concentrarse en ciertas áreas.
Si el espesor de la lámina también varía, inspeccione la separación de la matriz, la distribución del material fundido, la alineación de los rodillos y el flujo del material. Si el espesor es relativamente uniforme pero el brillo cambia, verifique la temperatura de los rodillos, las condiciones de contacto, la limpieza de la superficie y la consistencia del proceso de acabado.
También debe tenerse en cuenta la refrigeración. Los cambios de temperatura desiguales en la lámina pueden afectar al aspecto de la superficie y a la estabilidad dimensional, especialmente cuando varía la velocidad de la línea o el grosor de la lámina.
Un método práctico para la resolución de problemas consiste en registrar la ubicación del defecto, comparar las condiciones a lo largo del ancho de la lámina y observarla en diferentes etapas. Esto ayuda a distinguir un problema de extrusión previo de un problema introducido por el sistema de calandrado o enfriamiento.
Al corregir el problema, ajuste una variable relevante a la vez y observe el resultado. Modificar simultáneamente la configuración de la matriz, la temperatura de los rodillos y la velocidad de la línea puede dificultar la identificación de la causa original.
Al aplicar una película decorativa o una capa de desgaste a la lámina central de SPC, pueden aparecer arrugas, burbujas entre capas y delaminación. Estos defectos son diferentes de las irregularidades superficiales que se forman durante la extrusión, ya que la interfaz de unión está directamente involucrada.
Entre las causas más comunes se incluyen la tensión desigual de la película, la alimentación incorrecta de la misma, la incompatibilidad de materiales, la contaminación en la interfaz de unión y una presión o temperatura inadecuadas de los rodillos. Si la lámina central no es lo suficientemente estable al llegar a la sección de laminación, también puede resultar más difícil lograr un acabado uniforme.
Los fabricantes deben verificar el recorrido de la película, la alineación, la tensión, el contacto con los rodillos y las condiciones de temperatura reales. Asimismo, deben confirmar que la película decorativa, la capa de desgaste y el material del núcleo sean compatibles con el proceso de laminación seleccionado.
Los equipos de laminado SPC de SKY WIN ofrecen control independiente para el laminado y el gofrado en línea. Los ajustes deben configurarse según la combinación de materiales y el acabado superficial deseado, en lugar de utilizar los mismos parámetros para todos los productos.
Si la lámina es lisa antes de la laminación, pero aparecen defectos inmediatamente después, priorice el sistema de laminación y las condiciones de unión. Si los mismos defectos ya existen antes de aplicar la película, investigue primero las etapas previas de extrusión y conformado.
La forma más eficaz de solucionar los defectos en la superficie de los pisos SPC es identificar dónde aparece el defecto por primera vez, examinar las condiciones del proceso y realizar ajustes controlados. Modificar aleatoriamente varios parámetros de la máquina puede aumentar el desperdicio y dificultar la detección del problema subyacente.
Un proceso de inspección práctico incluye los siguientes pasos:
Para defectos recurrentes, mantenga un registro de producción que incluya el lote de material, la formulación, la configuración de la máquina, la ubicación del defecto, la acción correctiva y los resultados de la inspección. Esto ayuda a los operarios a reconocer patrones repetitivos y mejora la consistencia entre los turnos de producción.
Cuando se sospecha de la configuración del equipo, revise el completo. Gama de equipos de extrusión de suelos SKY WIN y analizar con el proveedor la estructura específica del producto y el patrón de defectos. La idoneidad del equipo, las condiciones de procesamiento y los requisitos de mantenimiento deben evaluarse conjuntamente.
¿Qué causa los defectos superficiales en la extrusión de pisos SPC?
Los defectos superficiales pueden deberse a la inconsistencia de las materias primas, una plastificación deficiente, temperaturas inadecuadas, un flujo inestable en el molde, rodillos contaminados o dañados, un enfriamiento desigual y condiciones de laminación incorrectas. El diagnóstico más fiable comienza por identificar la etapa de producción en la que aparece el defecto.
¿Por qué los suelos SPC desarrollan burbujas o pequeños agujeros?
Las burbujas y los poros pueden deberse a la humedad, el aire atrapado, los materiales volátiles, una mezcla inconsistente o la degradación del material. Si aparecen solo después de la laminación, inspeccione la película, la interfaz de unión y las condiciones de laminación.
¿Qué causa las manchas negras en las láminas de suelo SPC?
Las manchas negras pueden deberse a materias primas contaminadas, partículas extrañas o depósitos de PVC degradado en el sistema de procesamiento. Revise el equipo de alimentación, el historial de temperatura, la extrusora, la boquilla y demás componentes en contacto con el material.
¿Cómo pueden los fabricantes prevenir los arañazos en las superficies de suelos SPC?
Inspeccione y limpie los rodillos, las guías, los bordes de la matriz y demás superficies de contacto. Elimine las partículas extrañas siguiendo los procedimientos aprobados y compruebe si hay componentes desgastados o dañados. Comparar la lámina antes y después de cada etapa de procesamiento ayuda a localizar el origen del problema.
¿Por qué una hoja SPC tiene una superficie rugosa o granulada?
Una superficie rugosa puede indicar una dispersión inconsistente del relleno, una plastificación inestable, ajustes de temperatura inadecuados o contaminación. Verifique la formulación, el proceso de mezclado, la estabilidad de la alimentación y las superficies de la boquilla o los rodillos antes de modificar la velocidad de la máquina.
¿Qué causa el brillo irregular o las superficies onduladas durante la extrusión SPC?
Entre las posibles causas se incluyen un flujo irregular en la matriz, ajustes inconsistentes de los rodillos, diferencias de temperatura y enfriamiento inestable. Inspeccione el espesor de la lámina y el aspecto de la superficie a lo ancho para determinar si el problema se origina en la extrusión, el calandrado o el enfriamiento.
¿Por qué se arruga o se separa la película decorativa del suelo SPC?
Las arrugas y la delaminación pueden deberse a una tensión desigual de la película, una mala alineación, contaminación, materiales incompatibles o condiciones de unión inadecuadas. Compruebe la trayectoria de la película, la presión del rodillo, la temperatura y la compatibilidad de los materiales.
¿Puede una línea de extrusión de pisos SPC mejorada eliminar todos los defectos de la superficie?
Una línea de producción adecuada puede ayudar a mejorar la estabilidad del proceso y la uniformidad de la superficie, pero no puede eliminar automáticamente todos los defectos. La calidad de la materia prima, la formulación, la configuración de la máquina, el mantenimiento y las prácticas del operario siguen siendo importantes.
¿Cómo deben elegir los fabricantes los equipos para mejorar la calidad de la superficie de los suelos SPC?
Evaluar la idoneidad de la extrusora para la formulación, la mezcla de materiales, el rendimiento de la matriz y el calandrado, el estado de los rodillos, la capacidad de enfriamiento y la configuración de laminación. Proporcionar al proveedor del equipo las especificaciones de la hoja objetivo y ejemplos de los defectos encontrados.
SKY WIN ofrece equipos de extrusión para SPC y otras aplicaciones de láminas para pisos. Para los fabricantes que experimentan defectos superficiales recurrentes, identificar el tipo de defecto, la etapa en la que aparece por primera vez y las condiciones de procesamiento actuales es un punto de partida útil para evaluar mejoras en los equipos y los procesos.
No.18,Huixin Rd.,Yangtze River Dev.Zone,Nanjing 211505China


 IPv6 network supported.
dejar un mensaje
Escanear a WeChat :
Escanear a WhatsApp :